Idioma
Notícias
Página inicial / Notícias / Máquina enroladora de mola CNC: guia completo para tipos, especificações e seleção

Uma máquina enroladora de molas CNC é o investimento mais importante para um fabricante de molas que deseja permanecer competitivo. Ao contrário das máquinas de enrolamento mecânico que dependem de cames e interruptores de limite, uma máquina de enrolamento de mola CNC controla a alimentação do fio, a posição do ponto de enrolamento, o movimento de inclinação e a ação de corte através de servo-eixos sincronizados. O resultado é uma geometria de bobina repetível, mudanças de configuração mais rápidas e taxas de refugo muito mais baixas. Se o seu plano de produção inclui molas de compressão, molas de extensão ou molas de torção com tolerâncias menores que 0,05 mm, então uma máquina bobinadora CNC moderna não é opcional; é a linha de base. Este guia explica como essas máquinas funcionam, o que realmente significam os números dos eixos, quais especificações você deve comparar e como adequar uma máquina às suas condições reais de produção.
O princípio de funcionamento se divide em cinco etapas: endireitamento do fio, alimentação do fio, enrolamento, controle de passo e corte. O fio é puxado de um carretel ou de uma cremalheira de alimentação de fio motorizada, passa por um conjunto de rolos de endireitamento que removem o molde e a curvatura e depois entra nos rolos de alimentação. Os rolos de alimentação empurram o fio contra um ponto de enrolamento ou em torno de um mandril. À medida que o fio avança, o diâmetro externo da mola é determinado pela posição do ponto de enrolamento. Uma ferramenta de passo acionada por servo se move perpendicularmente ao caminho do fio e cria o espaço entre as bobinas adjacentes. Quando o número programado de bobinas é atingido, uma lâmina de corte separa a mola do fio de entrada e o sistema de controle inicia imediatamente o próximo ciclo.
O que torna a versão CNC fundamentalmente diferente de uma máquina mecânica é que cada parâmetro de conformação é um valor numérico programável. Em uma bobina mecânica, você altera o diâmetro externo afrouxando manualmente uma contraporca e movendo um came. Em uma máquina CNC, você insere o diâmetro externo na tela de controle e o eixo servo se posiciona automaticamente. De acordo com dados de produção publicados na indústria de máquinas de molas, esta mudança reduz o tempo de configuração de uma mola de compressão típica de aproximadamente 40 a 60 minutos em uma máquina mecânica para cerca de 5 a 10 minutos em um modelo CNC bem programado. A tabela abaixo compara os dois tipos de máquinas em relação aos fatores mais importantes no chão de fábrica.
| Item de comparação | Máquina de bobinamento mecânico | Máquina de enrolamento de mola CNC |
|---|---|---|
| Tempo de configuração por tipo de mola | 30 a 60 minutos | 5 a 10 minutos |
| Repetibilidade dimensional | Depende da habilidade do operador | Consistente entre 0,01 e 0,03 mm |
| Mudanças de ferramentas | Várias câmeras e paradas físicas | Mudança de programa mais algumas posições de ferramenta |
| Capacidade de produzir formas complexas | Muito limitado | Formação multieixo de ganchos, tranças e curvas |
| Registro de dados e rastreamento de qualidade | Não disponível | Integrado ao sistema de controle |
O número de eixos em uma máquina enroladora de molas CNC determina quantos movimentos independentes podem ser executados simultaneamente. Um Máquina de 3 eixos normalmente controla a alimentação do fio, o ponto de enrolamento ou came principal e o passo. Esta configuração cobre a maioria das molas de compressão e extensão padrão. Um Máquina de 5 eixos adiciona eixos de ferramentas que permitem operações de conformação mais complexas, como dobrar extremidades de pigtail, produzir seções de passo variável e formar pernas de mola de torção com tolerância estreita. Um Máquina de 6 ou 7 eixos , como a classe TK-760, oferece ainda mais liberdade de conformação e pode lidar com diâmetros de arame na extremidade mais pesada da escala.
Máquinas de eixos superiores também são importantes quando você produz diferentes famílias de molas na mesma máquina. Por exemplo, um fabricante que fabrica molas de suspensão automotiva e pequenas molas de extensão de precisão precisa de eixos extras para lidar com diferentes configurações de ferramentas sem reconstruir fisicamente a área de conformação. A regra prática é simples: não compre mais eixos do que o seu mix de produtos exige, porque cada eixo adicional acrescenta custo e complexidade de programação. No entanto, se você tiver uma produção por encomenda que execute uma ampla variedade de pedidos, uma máquina de 5 eixos ou superior evita o gargalo de trocas frequentes de ferramentas.
 Máquina de enrolamento de mola CNC de 3 eixos TK-320B para fio de 3,0 mm Esta máquina de 3 eixos cobre a popular faixa de fio de 0,5 a 3,0 mm com controle de passo independente, interface de dois idiomas e produção manual de amostras, adequada para produção de capacidade média sem gastar demais em eixos extras. Ver Produto →
Os compradores muitas vezes se concentram no preço e na marca, mas os verdadeiros critérios de seleção são técnicos. As cinco especificações que determinam se uma máquina se adapta à sua produção são a faixa de diâmetro do fio, o diâmetro externo máximo da mola, a velocidade de alimentação, o número de eixos e a capacidade do sistema de controle. A faixa de diâmetro do fio é o primeiro filtro: uma máquina classificada para fio de 0,5 a 3,0 mm não pode produzir economicamente uma mola de fio de 6 mm. Os números dos modelos nas linhas da maioria dos fabricantes fornecem uma indicação rápida da capacidade. Um modelo TK-320, por exemplo, é construído em torno da classe de fio de 3,0 mm, enquanto um modelo TK-760 tem como alvo fios mais pesados na faixa de 6,0 a 7,0 mm.
| Especificação | Faixa Típica | Por que é importante |
|---|---|---|
| Diâmetro do fio | 0,3 mm até 6,0 mm ou mais | Determina quais tamanhos de mola você pode produzir |
| Diâmetro externo máximo da mola | 10 mm a 80 mm dependendo do modelo | Limita o espaço físico de conformação dentro da máquina |
| Velocidade de alimentação | 30 a 120m/min | Afeta diretamente o tempo de ciclo e a produção por turno |
| Número de eixos | 3 a 12 eixos | Define liberdade e flexibilidade de conformação geométrica |
| Tipo de sistema de controle | PC industrial com servodrivers | Afeta a facilidade de programação, memória e capacidade de diagnóstico |
Não negligencie o sistema de controle. Uma máquina com alta precisão mecânica, mas com uma interface de controle mal projetada, custará horas de programação. Procure um sistema de controle que suporte entrada gráfica de parâmetros de mola, monitoramento em tempo real de cada eixo servo, armazenamento de muitas receitas de programa e transferência de dados padrão por USB ou rede. Esses recursos reduzem diretamente o tempo de troca e tornam realista para um operador supervisionar de quatro a seis máquinas.
 Máquina de enrolamento de mola CNC de 3 eixos TK-335 com fácil controle Oferecendo a mesma configuração de 3 eixos do TK-320B, mas projetado para programação eficiente, este modelo suporta trocas rápidas por meio de entrada gráfica de parâmetros e supervisão de múltiplas máquinas, ideal para oficinas que necessitam de operação simplificada. Ver Produto →
Uma máquina enroladora de molas CNC não funciona sozinha. O sistema de alimentação de arame é o coração da consistência. Se a alimentação do arame escorregar ou vibrar, o passo da mola e o diâmetro externo flutuarão mesmo em uma máquina perfeitamente ajustada. Fabricantes sérios fornecem rolos de alimentação reforçados, um endireitador de fio e, opcionalmente, uma cremalheira de alimentação de fio motorizada que alimenta ativamente o fio na máquina sob baixa tensão. Uma cremalheira de alimentação de arame como o tipo SLB-2800 melhora a estabilidade, especialmente quando se utilizam bobinas de arame pesadas, pois evita que o arame se enrosque e reduz a carga nos rolos de alimentação principais.
A qualidade do corte é a segunda fonte mais comum de defeitos. Um dispositivo de cisalhamento servo proporciona um corte mais limpo e melhor qualidade da extremidade da mola do que um came de corte mecânico, porque a velocidade e o tempo de corte são programáveis. Para molas que requerem extremidades fechadas e retificadas, a saída da bobina deve alimentar suavemente um moedor de mola; para molas de extensão com ganchos, você precisa das ferramentas de conformação e de um recurso de dobra de arame que vem com uma configuração de 5 eixos ou superior. Planeje primeiro a linha de processo completa e, em seguida, escolha a máquina bobinadora que corresponda a ela.
A precisão geralmente é avaliada de duas maneiras: resolução de posicionamento e repetibilidade. A resolução de posicionamento refere-se ao movimento mínimo programável de cada servoeixo, geralmente 0,01 mm ou melhor nas modernas máquinas chinesas e europeias. A repetibilidade refere-se à consistência com que a máquina retorna à mesma posição ao longo de muitos ciclos. Para a produção de molas, a repetibilidade é o número mais importante porque as especificações da mola, como comprimento livre e diâmetro externo, são produzidas diretamente pelas posições dos eixos. Uma máquina de enrolamento de mola CNC bem conservada pode manter o comprimento livre da mola dentro de 0,1 mm e o diâmetro externo dentro de 0,03 mm em uma produção estável.
A implicação prática é que você deve definir seus requisitos de tolerância antes de solicitar uma cotação. Se suas molas são para assentos automotivos ou dispositivos médicos, a classe de tolerância é mais restrita e a máquina precisa de uma estrutura mais rígida, trilhos-guia melhores e servomotores de maior qualidade. Se suas molas forem para hardware geral, então uma máquina padrão de 3 eixos provavelmente será suficiente. Pedir a vários fornecedores que confirmem que sua máquina pode manter a tolerância necessária em uma mola de teste é a melhor maneira de eliminar o risco, e qualquer fabricante confiável aceitará um pedido de teste de amostra.
O caso de negócios para substituir uma bobinadeira mecânica antiga por uma máquina bobinadora de mola CNC geralmente é baseado em três números: tempo de ciclo, taxa de refugo e custo de mão de obra. Uma máquina CNC pode funcionar em velocidades de alimentação mais altas porque o servocontrole mantém o movimento do fio estável, especialmente ao formar pequenas molas de compressão. Os tempos de ciclo típicos caem de 15 a 30 por cento em comparação com uma máquina mecânica com o mesmo projeto de mola, e a sucata resultante do desvio dimensional é praticamente eliminada.
A economia de mão de obra vem da operação de várias máquinas e da troca rápida. Um gerente de produção que opera quatro máquinas mecânicas precisa de um operador por máquina durante a maior parte do turno. O mesmo operador pode gerenciar cinco ou seis máquinas CNC, pois as alterações de programação são feitas no painel de controle e o monitoramento raramente é contínuo. Adicione a redução no custo de ferramentas, uma vez que as máquinas CNC precisam de menos cames físicos e o período de retorno é normalmente entre 18 e 30 meses para uma fábrica de molas de pequeno a médio porte. Uma comparação detalhada da produtividade da máquina no chão de fábrica aparece em nossa avaliação operacional de CNC versus métodos tradicionais de produção de molas no página de notícias da empresa , que documenta exemplos reais de produção.
As máquinas enroladoras de molas CNC são confiáveis, mas sua precisão depende de algumas disciplinas de manutenção. Os pontos críticos de verificação são os rolos de alimentação, os trilhos-guia, o sistema de lubrificação, os servomotores e o quadro elétrico. Os rolos de alimentação se desgastam com o tempo e devem ser inspecionados todos os meses quanto a pontos planos e desgaste nas ranhuras. Os trilhos-guia precisam de lubrificação limpa para manter a precisão do posicionamento do eixo. O backup do sistema de controle deve ser feito regularmente para que as receitas do programa e os parâmetros de calibração não sejam perdidos.
Pular essas etapas não quebra a máquina imediatamente, mas corrói gradualmente a estabilidade dimensional. Os problemas mais comuns de reparo em campo em bobinadeiras CNC, como passo inconsistente ou diâmetro externo flutuante, são mais frequentemente atribuídos a rolos de alimentação desgastados ou a um trilho-guia solto, e não ao sistema de controle eletrônico. Uma boa manutenção é, portanto, um investimento direto na qualidade da produção.
As máquinas enroladoras de molas CNC alimentam quase todos os produtos de engenharia que utilizam uma mola. Os três maiores blocos de aplicações em volume são componentes automotivos e de mobilidade, engenharia elétrica e dispositivos médicos. No setor automotivo, molas de suspensão, molas de válvula, molas de retorno de freio e molas de assento são produzidas em lotes muito grandes, o que torna a velocidade de troca e a capacidade multieixos das bobinadeiras CNC especialmente valiosas. O segmento de mobilidade e aplicações automotivas também exige rastreabilidade rigorosa, e as máquinas CNC podem registrar parâmetros de produção por lote, o que dá suporte à documentação de qualidade. As aplicações de engenharia elétrica exigem pequenas molas de precisão para interruptores, conectores e relés, onde o diâmetro do fio é geralmente inferior a 1,0 mm e um corte limpo é essencial.
As molas para dispositivos médicos vão ainda mais longe em termos de precisão, muitas vezes exigindo extremidades sem rebarbas e propriedades mecânicas exatas. Nessas aplicações, uma máquina de 5 ou 6/7 eixos fornece o movimento da ferramenta necessário para produzir ganchos finais complexos sem operações secundárias. Os setores aeroespacial e de telecomunicações têm requisitos semelhantes, mas com lotes menores e materiais de fios mais exóticos. Para uma visão detalhada de como as máquinas de molas atendem às linhas de produção de veículos, consulte nossa visão geral da aplicação para o mobilidade e indústria automotiva . Uma máquina com capacidade de arame mais pesada, como a bobinadeira TK-760 de 6/7 eixos, cobre o diâmetro mais amplo típico dos fornecedores de equipamentos industriais.
 TK-760 Máquina de enrolamento de mola CNC de 6/7 eixos para fio pesado Com 6 ou 7 eixos cobrindo fio de 6,0 a 7,0 mm, esta máquina lida com ganchos de extremidade complexos e vários tipos de corte, tornando-a essencial para molas médicas, aeroespaciais e industriais que exigem precisão e versatilidade. Ver Produto →
Mesmo com uma boa máquina enroladora de molas CNC, podem surgir problemas de qualidade quando as condições da máquina, das ferramentas ou do fio mudam. Resolvê-los requer uma ordem de verificação sistemática: primeiro verifique a qualidade do fio, depois inspecione a configuração mecânica e, finalmente, revise os parâmetros do programa. A tabela abaixo lista os problemas relatados com mais frequência e a abordagem corretiva padrão usada pelos engenheiros de serviço.
| Defeito | Causa mais provável | Ação Corretiva |
|---|---|---|
| Diâmetro externo muito grande ou muito pequeno | Ponto de enrolamento desgastado ou desalinhado | Reinstale o ponto de enrolamento e confirme o diâmetro em uma mola de teste |
| O tom varia ao longo da primavera | Deslizamento do rolo de alimentação ou desgaste da ferramenta de passo | Substitua os rolos de alimentação, verifique a superfície de contato da ferramenta de passo |
| O fio quebra com frequência | Configuração incorreta do alisador ou dureza do material | Reduza a pressão do alisador, confirme a resistência à tração do fio |
| A extremidade cortada está dobrada ou rasgada | Lâmina de corte cega ou com tempo de cisalhamento errado | Afie ou substitua a lâmina, ajuste o sincronismo do eixo de cisalhamento |
| As primeiras peças após a configuração estão fora da tolerância | Programa não otimizado para retorno elástico do fio | Ajuste os valores de compensação no sistema de controle |
A principal diferença é como o movimento é gerado e controlado. Uma máquina mecânica usa cames, engrenagens e interruptores de limite, portanto, alterar o design de uma mola significa alterar cames e batentes físicos. Uma máquina CNC usa servomotores para cada eixo e cada movimento é definido por valores numéricos do programa. Isso proporciona uma troca mais simples, maior repetibilidade e a capacidade de criar formas de mola complexas que uma máquina mecânica não consegue.
Para molas de compressão retas com extremidades planas e fechadas e sem curvas pigtail especiais, uma máquina de 3 eixos é a escolha econômica. Escolha 5 eixos se precisar fazer molas com ganchos finais de precisão, espaçamento variável de bobinas ou sequências de corte e conformação mais complexas. Escolha de 6 a 7 eixos quando o mix de produtos for amplo e você desejar máxima flexibilidade de posicionamento de ferramentas em arames mais pesados.
A máquina pode processar qualquer fio que possa ser enrolado e cortado com as ferramentas disponíveis. Os materiais típicos incluem aço para mola temperado com óleo, fio de aço carbono trefilado, fio de aço inoxidável, bronze fosforoso, cobre berílio e fio musical. Os principais limites são a faixa de diâmetro do fio da máquina e a dureza do material. Alguns fios de liga de alta resistência requerem rolos de alimentação de metal duro e ferramentas para atingir uma vida útil razoável da ferramenta.
Para um projeto que utiliza o mesmo diâmetro de fio e posições de ferramentas semelhantes, a mudança é apenas uma questão de carregar o programa salvo e posicionar duas ou três ferramentas; isso leva de 5 a 15 minutos. Se o diâmetro do fio mudar ou forem necessárias ferramentas diferentes, aguarde 20 a 40 minutos, dependendo do acesso à máquina. Isto ainda é significativamente mais rápido do que uma máquina mecânica onde novos cames precisam ser montados e alinhados.
Sim, com o conjunto de ferramentas correto e eixos suficientes. As molas de compressão precisam de um ponto de enrolamento, pino central ou mandril e ferramenta de passo. As molas de extensão precisam de ferramentas adicionais para formar os ganchos finais, razão pela qual uma máquina de 5 eixos é geralmente recomendada. As molas de torção com pernas retas precisam de ferramentas para dobrar as pernas. Uma única máquina de 5 eixos ou 6/7 eixos pode cobrir todas as três famílias de molas se a faixa de diâmetro do fio corresponder às suas peças.
Mantenha os rolos de alimentação limpos e devidamente pressionados, confirme se o alisador de arame está ajustado para o diâmetro real do arame e use uma grade de alimentação de arame devidamente tensionada para evitar que o arame puxe de maneira desigual. Verifique também periodicamente a ranhura do rolo de alimentação; uma ranhura desgastada altera o diâmetro de alimentação efetivo e causa erros de comprimento. Monitorar a primeira peça de cada turno em relação ao comprimento programado detecta desvios antes que ela se torne sucata.
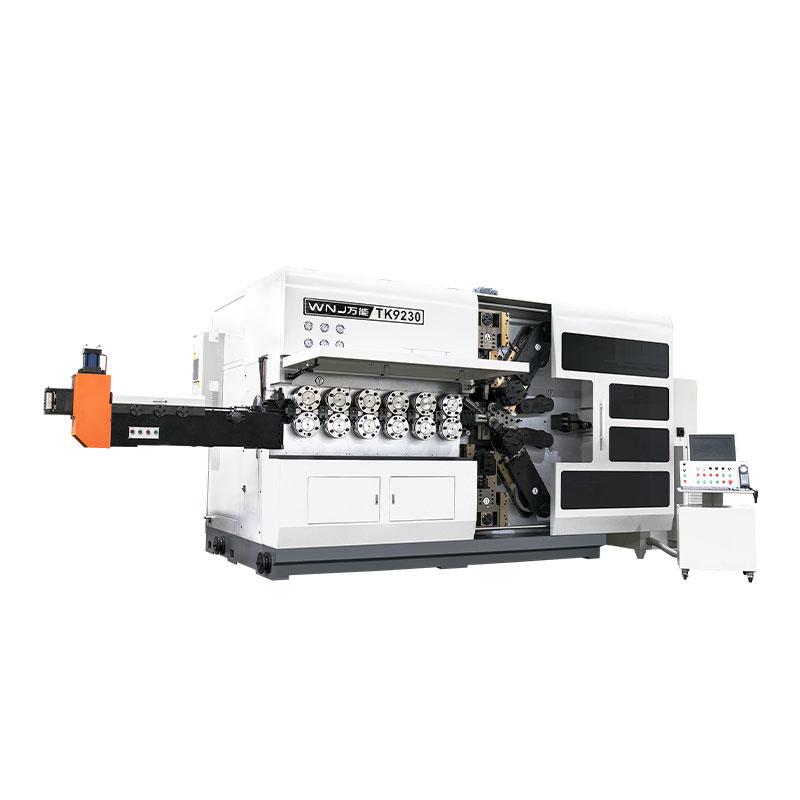
TK-13200, TK-7230 TK-13200、 TK-7230 12 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhes
TK-13200, TK-7230 TK-13200、 TK-7230 12 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhes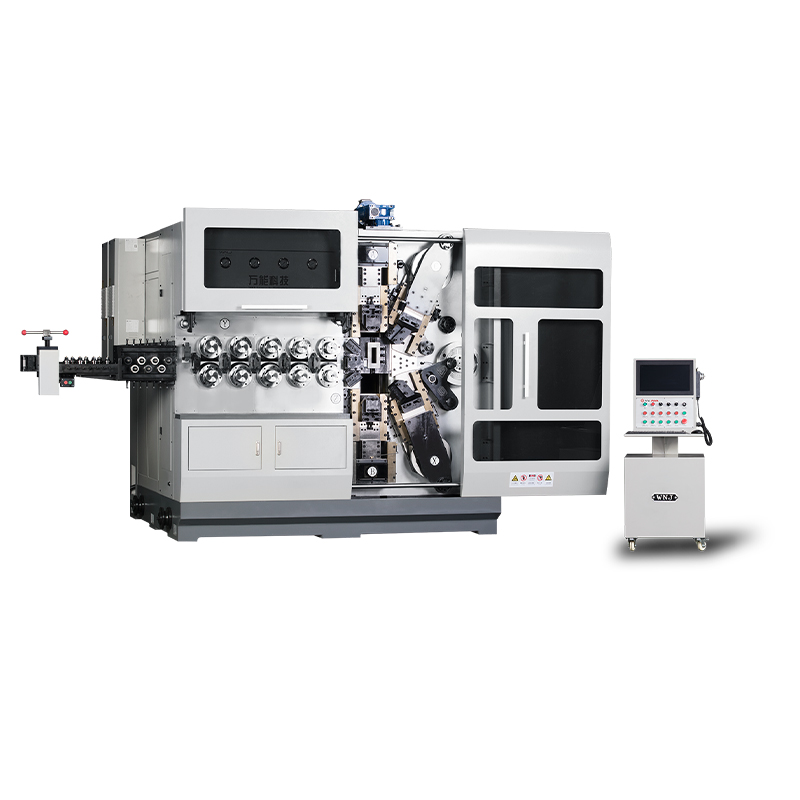
TK12120 TK-12120 12 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhes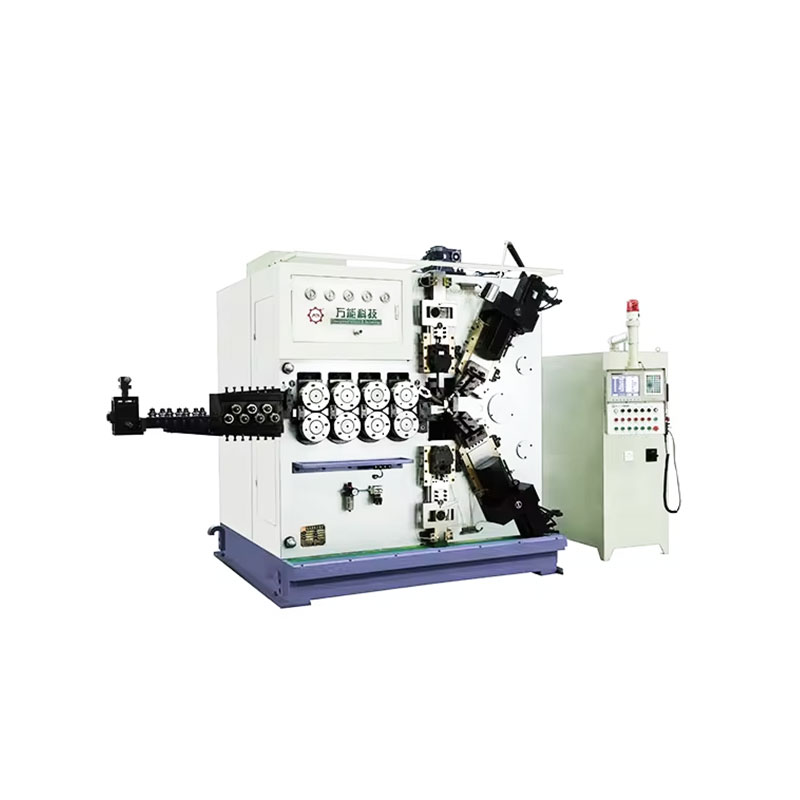
TK-6160 MÁQUINA DE LAMINAÇÃO DE MOLA CNC TK-6160 ...
Ver detalhes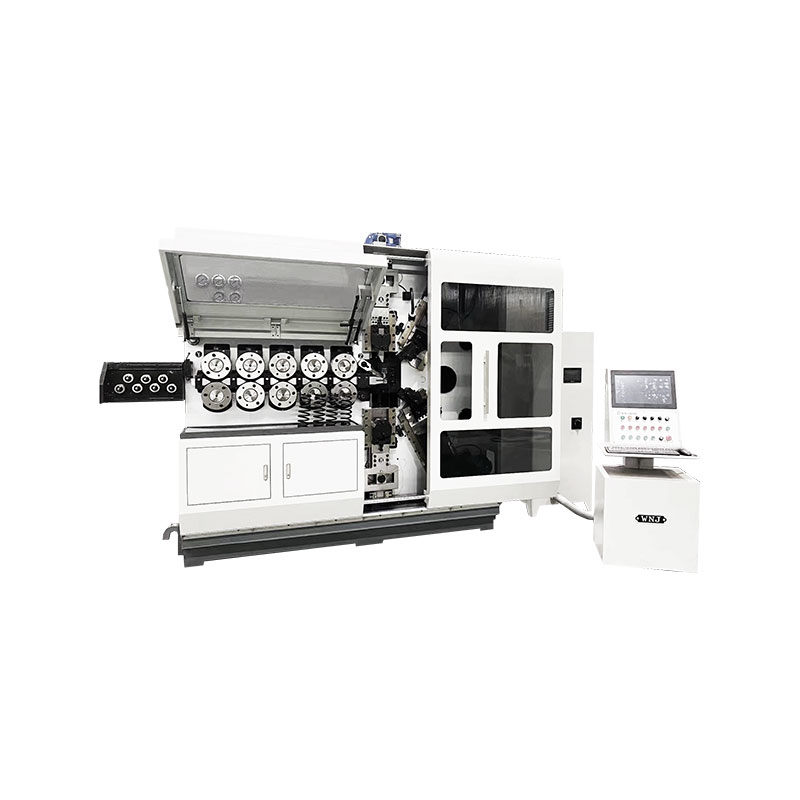
TK-6120 MÁQUINA DE LAMINAÇÃO DE MOLA CNC TK-6120 ...
Ver detalhes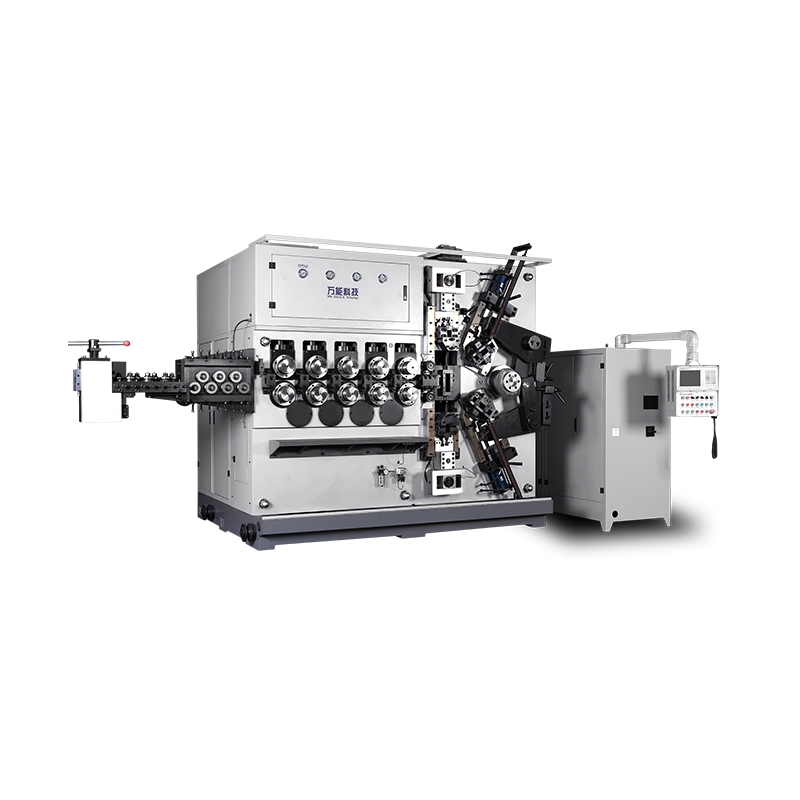
TK-5200 TK-5200 5 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhes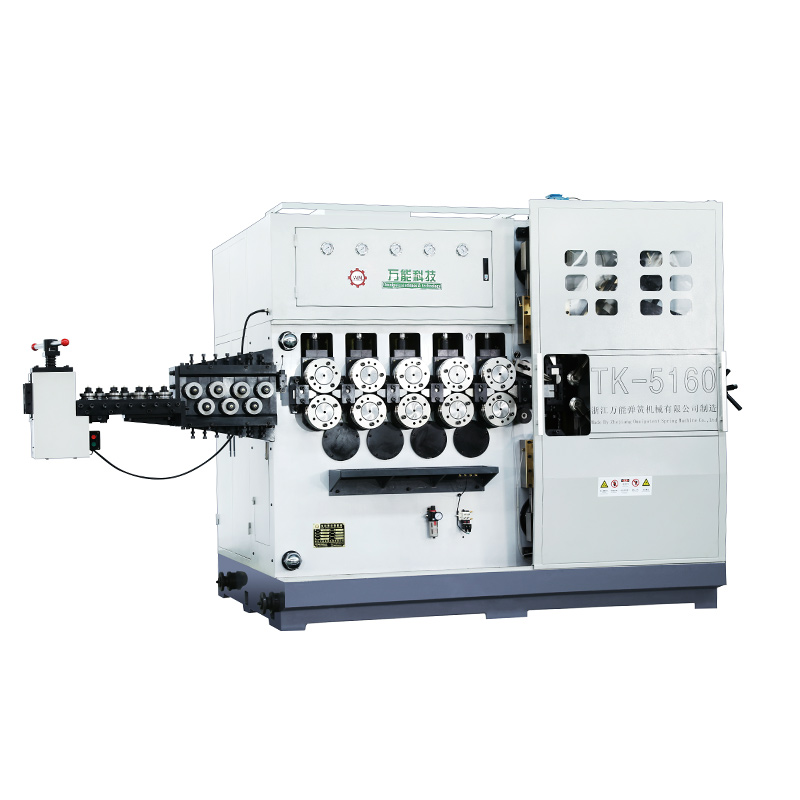
TK-5160 TK-5160 5 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhes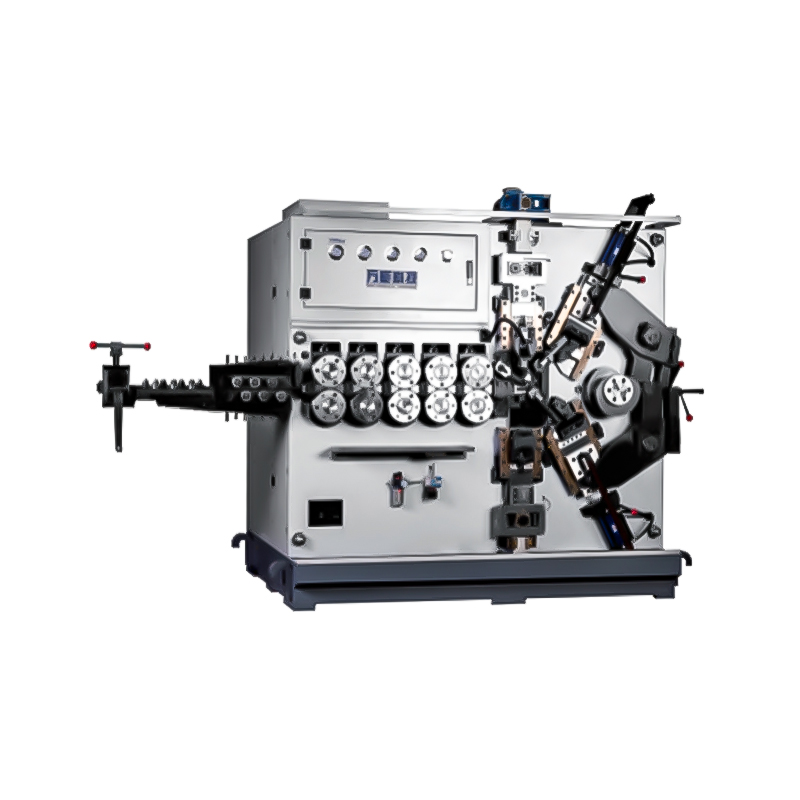
TK-5120 TK-5120 5 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhesQR Code Móvel