Idioma
Notícias
Página inicial / Notícias / Projeto de mola de compressão: principais parâmetros, tolerâncias e insights de fabricação

Um projeto de mola de compressão só funciona quando os requisitos de carga, deflexão e fadiga são equilibrados com as capacidades do maquinário que o forma. Comece com a taxa da mola, depois verifique a tensão e a altura do sólido e, finalmente, confirme as tolerâncias com a equipe de produção. Acertar nessa sequência economiza semanas de tentativa e erro.
Este guia aborda os principais parâmetros do projeto, um exemplo de cálculo passo a passo, tolerâncias típicas de fabricação e opções de equipamentos que determinam se sua mola de compressão pode ser construída de forma consistente.
O taxa de mola (k) é o valor de design mais importante. Define a carga necessária para comprimir a mola em um milímetro. A fórmula para uma mola de compressão helicoidal é k = G d ^ 4 / (8 D ^ 3 Não), onde G é o módulo de cisalhamento, d é o diâmetro do fio, D é o diâmetro médio da bobina e Na é o número de bobinas ativas. O aumento do diâmetro do fio tem o efeito mais forte na taxa porque é elevado à quarta potência; aumentar o diâmetro médio ou as bobinas ativas tornam a mola mais macia.
Outros parâmetros incluem comprimento livre, altura sólida, passo, total de bobinas, taxa de índice e tensão. O índice da mola C = D/d normalmente deve estar entre 4 e 12. Um índice mais baixo coloca mais tensão no interior da bobina; um índice mais alto torna a mola propensa a deformar e sensível a cargas laterais.
| Parâmetro | Símbolo | Faixa típica | Efeito no desempenho |
|---|---|---|---|
| Diâmetro do fio | d | 0,5–20mm | Influência mais forte na taxa e no estresse |
| Diâmetro médio da bobina | D | 3–100 mm | O D inferior endurece a mola |
| Índice de primavera | C | 4–12 | Muito baixo causa alta tensão, muito alto causa flambagem |
| Bobinas ativas | Na | 2–20 | Mais bobinas suavizam a primavera |
| Comprimento livre | Se | Determinado pelo design | Definir acima da deflexão de altura sólida |
| Bobinas totais | Nt | Na2 | Adiciona 2 para extremidades fechadas e retificadas |
O ends of the spring matter too. Extremidades fechadas e aterradas são comuns para molas de compressão que precisam de uma superfície de assentamento plana. Extremidades fechadas sem retificação proporcionam melhor resistência à fadiga, mas menos planicidade. O total de bobinas geralmente são bobinas ativas mais 2 para extremidades fechadas.
As molas de compressão são usadas em muitos campos e os requisitos de projeto podem mudar rapidamente quando a aplicação é uma sistema automotivo ou de mobilidade . Nesses casos, a vida em fadiga e a consistência dimensional tornam-se ainda mais críticas.
Suponha que você precise de uma mola que forneça 100 N de força com deflexão de 25 mm . Use aço para molas temperado com óleo com módulo de cisalhamento G = 80.000 N/mm². Escolha o diâmetro do fio d = 2,0 mm e o diâmetro médio da bobina D = 20 mm.
O calculated stress of 728 N/mm² is in the acceptable range for oil-tempered wire in static service, but for millions of cycles you need a lower stress. Aumente d para 2,2 mm ou D para 22 mm para reduzir o estresse. Observe que se D aumenta, a taxa de elasticidade cai, então Na deve ser reduzido para manter k.
Para molas dinâmicas, uma regra industrial conservadora é manter a tensão média abaixo de 0,45 × resistência à tração final (UTS) e a tensão alternada abaixo de 0,30 × UTS. Sempre verifique o projeto final em relação ao grau real do material.
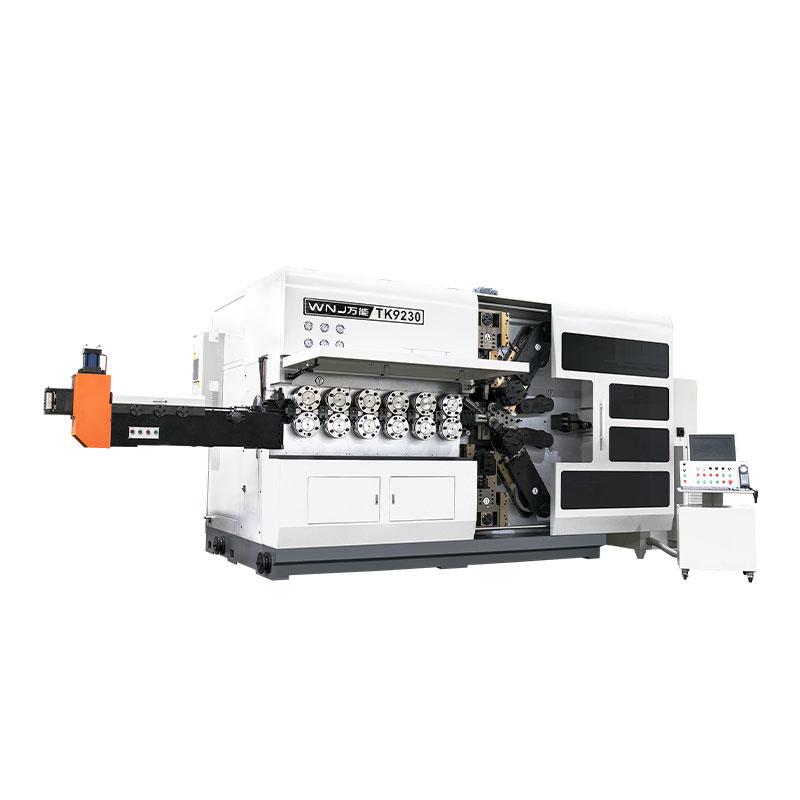
 Máquina de enrolamento de mola CNC de 3 eixos TK-320B com controle de passo Esta bobinadeira CNC possui controle de eixo de passo independente e operação síncrona de alta velocidade, tornando-a ideal para produzir molas de compressão com passo preciso e alimentação de arame consistente, conforme destacado na discussão anterior sobre projeto de tensão. Ver Produto →
As tolerâncias das molas de compressão não são apenas uma reflexão tardia. Eles decidem se a mola pode ser produzida com custo e consistência aceitáveis. A tabela abaixo mostra os níveis de tolerância típicos que uma máquina enroladora de molas CNC pode atingir na produção normal.
| Parâmetro | Tolerância | Notas |
|---|---|---|
| Diâmetro externo | ±0,1 mm para d ≤ 3 mm | ±0,2 mm para fio maior |
| Comprimento livre | ±0,3 a ±0,5 mm | Depende do total de bobinas |
| Taxa de primavera | ±5% a ±10% | Afeta a carga na deflexão |
| Bobinas totais | ±0,25 bobinas | Controlado por alimentação CNC |
| Quadratura | 0,02 mm por 10 mm de comprimento | Medido contra assento plano |
| Paralelismo de extremidades terrestres | 0,05mm | Requer operação de moagem |
É possível uma tolerância mais restrita do que esses valores, mas cada redução na faixa de tolerância acrescenta custos porque requer mais tempo de inspeção e configuração. Projete para a tolerância mais ampla que sua aplicação pode aceitar e especifique a taxa da mola se a carga em uma determinada deflexão for o que realmente importa.
O CNC spring coiling machine shown in this section is commonly used to produce compression springs with consistent pitch and wire feed. The ability to program the feed length and the number of coils precisely is what keeps the spring rate within a narrow band.
 Máquina formadora de mola CNC de 4 eixos CNC-625D com detecção Equipada com quatro eixos e detecção automática, esta máquina formadora para em defeitos e permite ajustes de parâmetros, garantindo a produção repetível de vários formatos de molas, o que suporta a continuidade do projeto à fabricação mencionada acima. Ver Produto →
Um projeto de mola de compressão é tão bom quanto a máquina que o forma. As máquinas formadoras de molas CNC controlam eletronicamente a alimentação do fio, o passo de enrolamento, o diâmetro externo e o comprimento do corte. É por isso que um projeto bem adaptado ao equipamento pode ser repetido milhares de vezes sem desvios.
O number of axes on a spring machine determines how complex a shape it can make. A 3-axis machine can produce standard compression springs, while a 5-axis or 10-axis machine can handle more advanced forms. If you want to understand the basic mechanics, read como funciona uma máquina CNC de molas . Isso ajuda você a ver por que certos designs de molas são mais fáceis de produzir do que outros.
Quando uma mola tem um índice de mola alto ou um diâmetro de fio muito pequeno, a máquina precisa de um controle preciso da tensão do fio. Caso contrário, o passo poderá variar ao longo do comprimento da mola, causando uma taxa inconsistente. Combinar um design realista com a máquina formadora CNC certa é o caminho mais rápido para um processo de produção estável.
 Série de retificadoras CNC de extremidade de mola para acabamento de precisão Esta série oferece retificação CNC com rodas servo-controladas e inspeção automática, adequada para retificação de pontas de molas de fio de 0,3 a 12mm, garantindo planicidade e paralelismo necessários antes da montagem em aplicações exigentes. Ver Produto →
O material of a compression spring is selected for the service environment and the required fatigue life. Common choices include carbon steel, oil-tempered spring steel, stainless steel, and alloy steels. For high-temperature or corrosive environments, stainless steel is often necessary, but it has a lower shear modulus and a different stress capacity.
Após o enrolamento, a mola apresenta tensões residuais internas que podem reduzir a vida em fadiga. Um forno de têmpera de mola é usado para aliviar a tensão do material e estabilizar as dimensões. Esta etapa não é opcional para molas de alto desempenho. A temperatura do tratamento térmico é baixa o suficiente para evitar alterações na microestrutura, mas alta o suficiente para relaxar as tensões de enrolamento.
Para molas com extremidades retificadas, uma retificadora de molas CNC garante que as faces das extremidades sejam planas e paralelas. Isto melhora a distribuição da carga na mola e evita o desgaste prematuro da superfície de contato. O grinding operation is especially important when the spring is assembled in a compact cavity.
Ose mistakes show up again and again in new compression spring designs. Avoiding them will save you time and money.
Esta lista de verificação ajuda você a fornecer um projeto completo e fabricável ao seu fabricante de molas.
O spring rate is the most important value because it ties the load to the deflection. A correct spring rate means the spring will do its job in the assembly.
Comece com a tensão necessária e a taxa de elasticidade. Um fio mais grosso torna a mola mais rígida e aumenta a tensão para uma determinada carga, de modo que o diâmetro do fio deve ser equilibrado em relação ao diâmetro médio da bobina e ao número de bobinas ativas.
O índice da mola é a razão entre o diâmetro médio da bobina e o diâmetro do fio. Deve estar na faixa de 4 a 12. Um índice baixo aumenta a tensão interna e dificulta o enrolamento; um índice alto torna a mola instável e propensa a deformar.
Sim. A taxa da mola é inversamente proporcional ao cubo das bobinas ativas, portanto, a redução das bobinas ativas enrijece a mola. Mas você também precisa manter o total de bobinas e o comprimento livre dentro dos limites práticos.
O revenimento alivia as tensões residuais introduzidas pelo enrolamento. Estabiliza as dimensões da mola e melhora a resistência à fadiga. Para a maioria das molas de alto desempenho, esta etapa não pode ser ignorada.
Especifique a tolerância mais restrita que a função pode justificar, e não a mais rígida que a máquina pode suportar. Se a carga em uma determinada altura for mais importante, tolere a taxa da mola em vez do comprimento livre.
O projeto da mola de compressão é um equilíbrio entre cálculos e produção prática. A mola que funciona melhor no papel nem sempre é a mais fácil de fazer. Mantendo o material, as tolerâncias e as capacidades da máquina em vista desde o início, você pode evitar falhas comuns e obter uma mola com desempenho consistente durante toda a sua vida útil.
TK-13200, TK-7230 TK-13200、 TK-7230 12 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhes
TK-13200, TK-7230 TK-13200、 TK-7230 12 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhes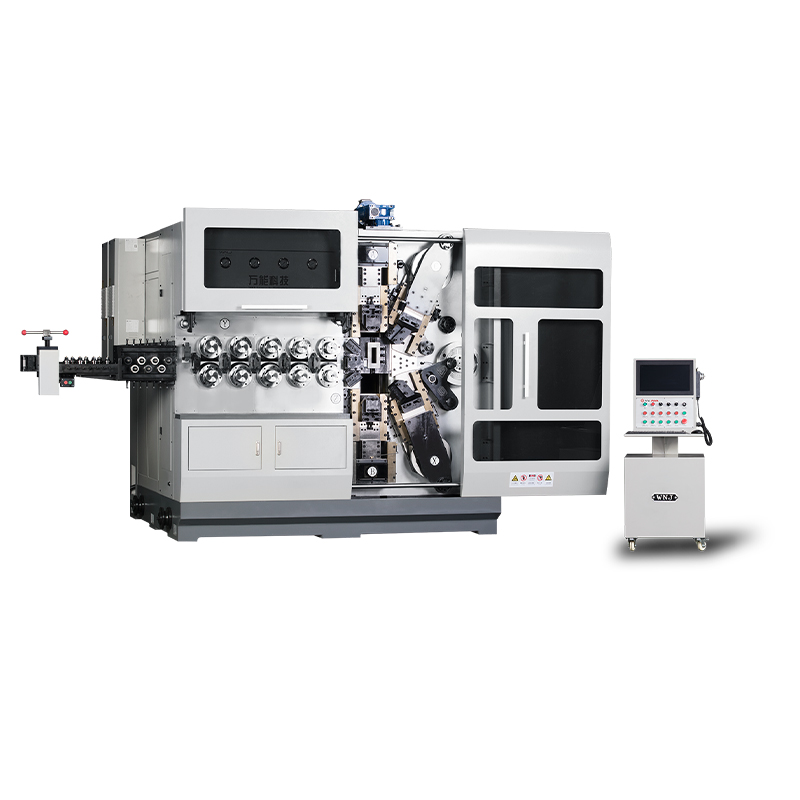
TK12120 TK-12120 12 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhes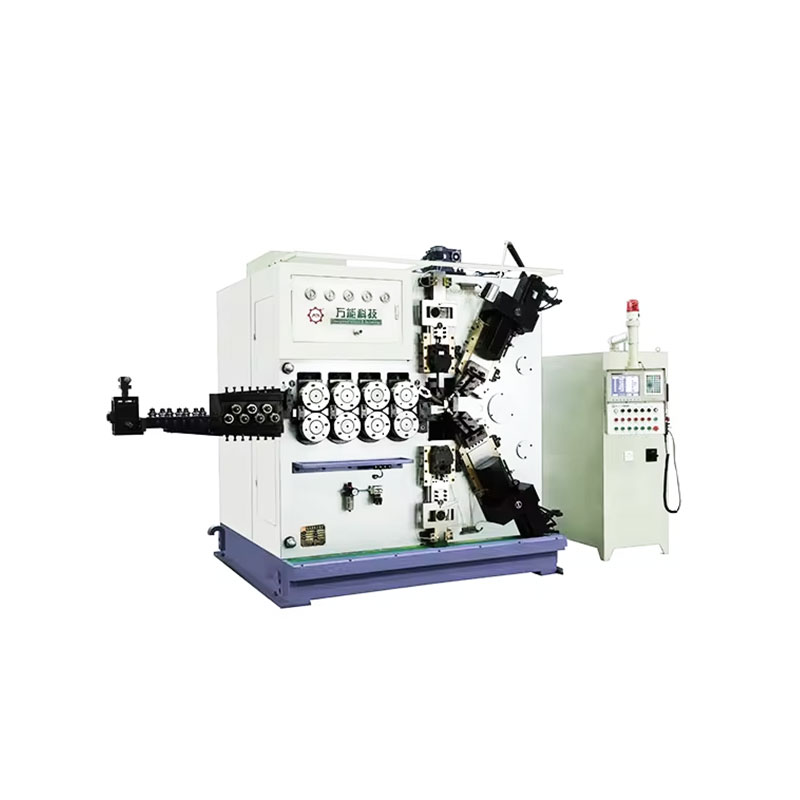
TK-6160 MÁQUINA DE LAMINAÇÃO DE MOLA CNC TK-6160 ...
Ver detalhes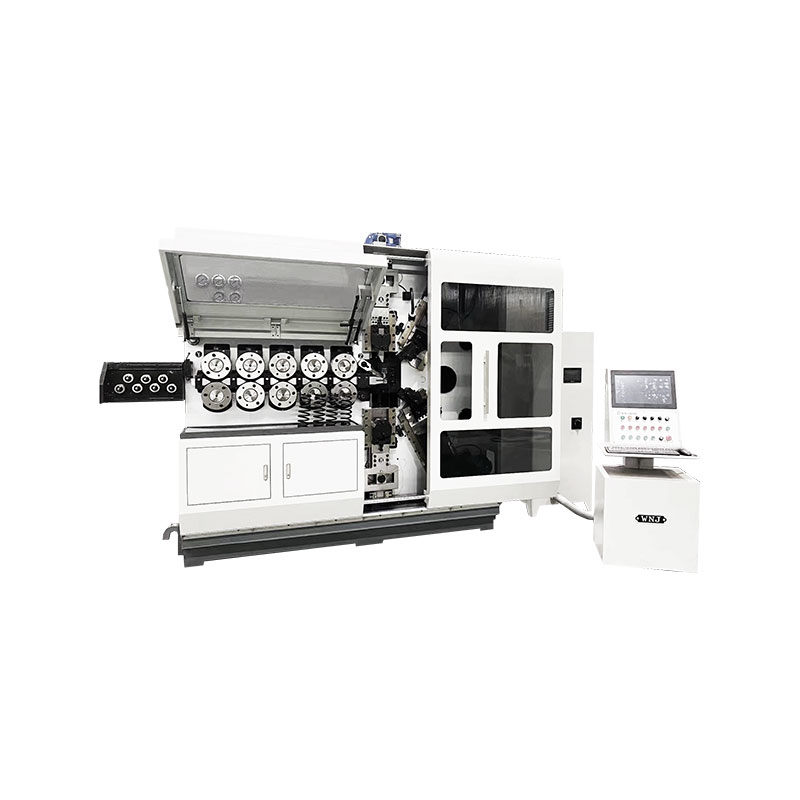
TK-6120 MÁQUINA DE LAMINAÇÃO DE MOLA CNC TK-6120 ...
Ver detalhes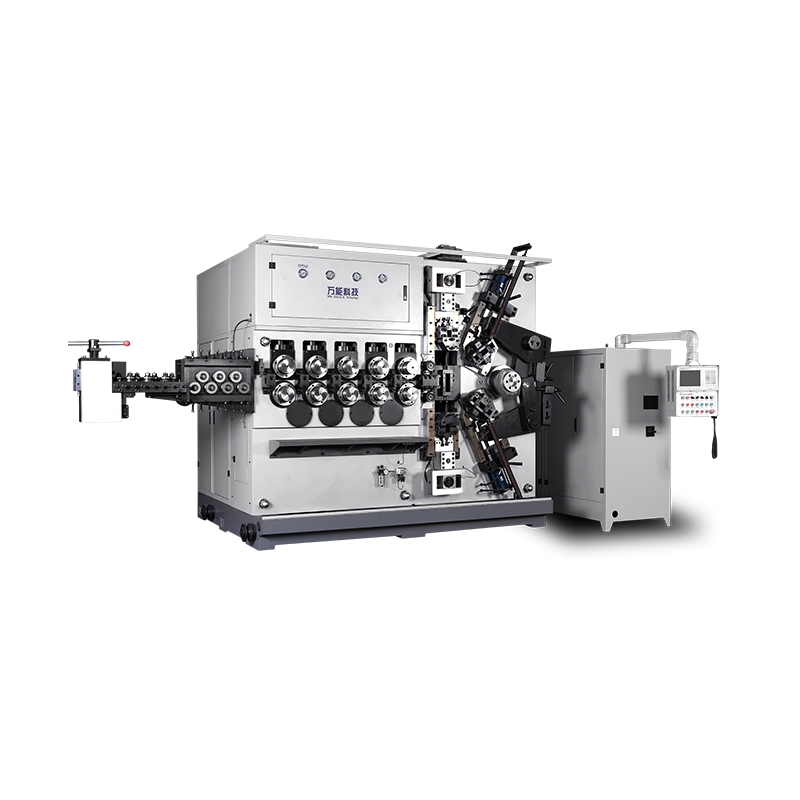
TK-5200 TK-5200 5 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhes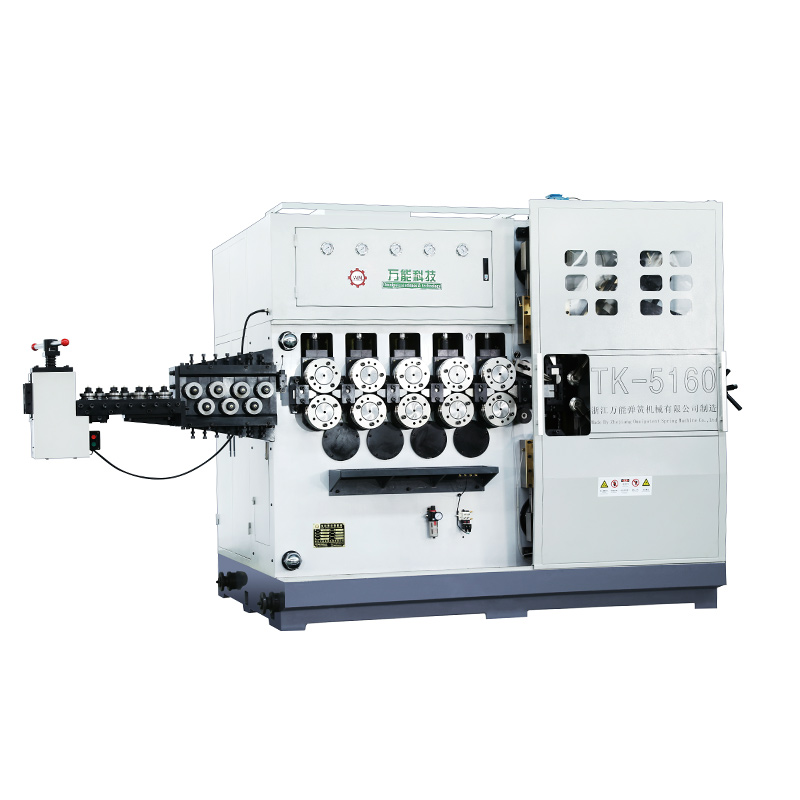
TK-5160 TK-5160 5 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhes
TK-5120 TK-5120 5 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhesQR Code Móvel