Idioma
Notícias
Página inicial / Notícias / Compreendendo as molas helicoidais: como a geometria da bobina armazena e libera energia

Uma mola helicoidal é um fio enrolado em uma bobina espiral contínua que armazena e libera energia mecânica. Quando você a comprime, estica ou torce, a mola desvia e armazena energia. Quando a força externa é removida, ela retorna à sua forma original. Este mecanismo simples, mas poderoso, é a razão pela qual as molas helicoidais aparecem em tudo, desde suspensões de carros até pequenos botões em seu smartphone.
A palavra "helicoidal" descreve a própria geometria da bobina. Esse formato em espiral distribui a tensão ao longo de todo o comprimento do fio, o que significa que mesmo um fio relativamente fino pode suportar uma carga substancial. Se você pegar uma mola de compressão típica com diâmetro de fio de 2 mm e diâmetro externo de 25 mm, ela pode suportar facilmente centenas de Newtons de força sem se deformar permanentemente. Esta eficiência é a razão pela qual o design helicoidal continua sendo o formato de mola mais utilizado na engenharia moderna há mais de 150 anos.
Para os fabricantes, a implicação prática é simples: a forma como você enrola o fio determina como a mola se comporta. O passo, a contagem da bobina, o diâmetro do fio e a configuração da extremidade afetam diretamente o desempenho da mola no campo. Acertar esses parâmetros durante a produção depende da precisão da máquina de fabricação de molas.
Resumindo: uma mola helicoidal converte energia mecânica em deformação elástica e vice-versa, e a qualidade dessa conversão é definida pela precisão com que ela é fabricada.Antes de selecionar uma máquina de fabricação, você deve entender claramente que tipo de mola helicoidal irá produzir. Cada uma das três categorias principais exige diferentes ferramentas, configurações e recursos de máquina.
As molas de compressão resistem a uma força de compressão axial. As bobinas são espaçadas com espaços de ar entre elas para que a mola possa encurtar quando carregada. Representam o maior segmento do mercado de molas e são produzidos em enormes volumes por bobinadeiras CNC. As aplicações comuns incluem sistemas de suspensão automotiva, amortecedores, molas de válvulas de motores, núcleos de colchões e equipamentos pneumáticos industriais. Uma mola de compressão com comprimento livre de 50 mm e diâmetro de fio de 2,5 mm pode ser projetada para comprimir 20 mm antes de atingir sua altura sólida, o que significa que fornece resistência em toda a faixa de deflexão.
As molas de extensão funcionam de maneira oposta: resistem a uma força de tração. As bobinas normalmente são enroladas firmemente, sem espaço de ar, e a mola estica quando carregada. As extremidades geralmente possuem ganchos, presilhas ou inserções roscadas para fixação. As molas de extensão aparecem em trampolins, mecanismos de portas de garagem, carrinhos de bebê e sistemas de tensionamento para correias transportadoras. Como o fio está sob tensão axial, a falha do gancho final é uma preocupação comum, e é exatamente por isso que as ferramentas de conformação de precisão são importantes no processo de enrolamento.
Uma mola de torção resiste ao torque rotacional. As extremidades são posicionadas de forma que possam ser fixadas a componentes que giram entre si. As molas de torção armazenam energia quando torcidas e a liberam como força rotacional. Eles são essenciais em prendedores de roupa, ratoeiras, mecanismos de relógio, sistemas de freios em veículos e interruptores elétricos. Os parâmetros de projeto para molas de torção incluem comprimento e ângulo da perna, o que normalmente requer uma máquina formadora de mola CNC com controle multieixo para produzir com precisão.
O processo de fabricação de uma mola helicoidal é altamente determinístico. Cada operação deve acontecer em sequência e qualquer desvio em um estágio afeta diretamente a qualidade da mola. Abaixo está uma visão prática passo a passo do que acontece dentro de uma instalação de fabricação de molas.
O fio bruto sai de um carretel e é alimentado por um mecanismo de endireitamento. O sistema de alimentação do arame deve manter uma tensão uniforme. Se o fio for alimentado com deslizamento ou tração irregular, o passo resultante será inconsistente, o que por sua vez altera a taxa da mola. Uma unidade de alimentação de arame bem conservada garante que o arame entre na área de formação com velocidade e força consistentes.
Este é o cerne do processo. Em uma máquina enroladora de mola CNC, o fio é guiado em torno de um mandril ou moldado diretamente por ferramentas servoacionadas. O passo é definido pelo movimento axial das ferramentas de conformação em relação à alimentação do arame. Para geometrias de molas complexas, uma máquina formadora multieixo coordena vários movimentos servo simultaneamente. É aqui que a contagem de eixos da máquina determina o escopo da sua produção.
 Máquina enroladora de mola CNC com opções de vários eixos Esta série de máquinas processa diâmetros de arame de 0,3 a 8,0 mm e suporta múltiplos eixos para formatos variados de molas. Ideal para produção que exige bobinamento preciso e desempenho consistente de tratamento térmico. Ver Produto →
Após o enrolamento, a maioria das molas deve ser tratada termicamente para aliviar as tensões internas e atingir as propriedades mecânicas exigidas. Para molas de aço carbono, a austenitização em torno de 850°C seguida de têmpera em óleo e revenido de 350ºC a 450°C é padrão. O forno de têmpera mantém a mola na temperatura por um período preciso. O tratamento térmico inadequado resulta em fragilidade, falha prematura por fadiga ou dureza inconsistente em todo o lote.
As molas de compressão requerem extremidades planas e paralelas. As retificadoras de mola removem o material para criar as superfícies finais. Para uma mola de alta precisão, a tolerância de planicidade pode ser tão baixa quanto 0,05 mm fora do paralelo. O processo de retificação também obtém um comprimento livre preciso. Sem uma retificadora adequada, a mola pode não assentar corretamente em um conjunto.
As operações finais incluem shot peening para melhorar a vida em fadiga, revestimento para resistência à corrosão e inspeção dimensional para verificar as especificações. Cada mola pode ser inspecionada quanto ao comprimento livre, diâmetro externo, taxa de mola e qualidade da superfície.
O material é a base de toda primavera. A escolha correta do material depende do ambiente operacional, das condições de carga, do ciclo de vida esperado e das restrições de custo. A tabela abaixo compara os materiais mais comumente utilizados na produção de molas helicoidais.
| Materiais | Resistência à tração | Temperatura máxima de serviço | Resistência à corrosão | Aplicativos primários |
|---|---|---|---|---|
| Aço Carbono 65Mn | 980-1080 MPa | 120ºC | Baixo | Molas industriais de uso geral |
| Aço silício 60Si2Mn | 1275-1375MPa | 200ºC | Baixo | Molas de suspensão automotiva para serviços pesados |
| 304 Inox | 515-675 MPa | 300ºC | Alto | Dispositivos médicos, processamento de alimentos, equipamentos externos |
| Inox 316L | 485-620 MPa | 350°C | Muito alto | Processamento químico, marítimo, farmacêutico |
| Endurecimento por precipitação 17-7PH | 1650-1900MPa | 400°C | Alto | Componentes aeroespaciais, máquinas de alto desempenho |
| Bronze Fósforo | 510-650MPa | 100ºC | Médio | Contatos elétricos, conectores, interruptores |
Do ponto de vista da produção, quanto mais duro for o material, maior será o desafio para a sua máquina bobinadora. Materiais de alta resistência como 17-7PH requerem mais força de conformação e componentes de máquina mais rígidos. Se você planeja trabalhar com ligas exóticas, escolha uma máquina com servo torque suficiente e ferramentas temperadas.
Cada mola é definida por seis parâmetros principais. Compreendê-los é crucial, quer você esteja projetando uma mola ou configurando uma máquina para produzi-la. Quando uma dessas mudanças muda, outras propriedades também mudam.
Diâmetro do fio (d)
A espessura do fio. Dobrar o diâmetro do fio aumenta a taxa da mola por um fator de 16 porque a equação da taxa depende de d ^ 4. Pequenas alterações no diâmetro do fio causam grandes alterações na força.
Diâmetro Médio da Bobina (D)
O diâmetro médio da bobina. A taxa da mola é inversamente proporcional a D^3, portanto, um aumento de 10% no diâmetro da bobina reduz a rigidez em quase 27%.
Passo (p)
A distância entre bobinas adjacentes. O pitch controla diretamente o espaço livre e a deflexão máxima. Um passo maior permite mais deslocamento antes que a mola atinja uma altura sólida.
Número de bobinas ativas (n)
O número de bobinas que realmente desviam sob carga. Menos bobinas ativas produzem uma mola mais rígida; bobinas mais ativas produzem uma mola mais macia.
Comprimento Livre (L0)
O comprimento da mola quando nenhuma carga é aplicada. O comprimento livre é definido durante o enrolamento e é afetado pelo número de bobinas e pelo passo.
Taxa de Primavera (k)
A força necessária por unidade de deflexão. A fórmula para molas de compressão é k = Gd^4 / (8D^3n), onde G é o módulo de cisalhamento do material.
Para um ambiente de produção, o insight mais crítico é este: pequenas mudanças no diâmetro do fio causam mudanças exponenciais na taxa da mola. Um fornecedor de fio que fornece material com variação de ±0,02 mm pode fazer com que a taxa da mola flutue em cerca de 15%. É por isso que a medição precisa dos fios e as verificações de aceitação são obrigatórias.
A máquina que você escolhe determina não apenas quais molas você pode produzir hoje, mas que tipos de pedidos você pode aceitar no futuro. Existem três tipos principais de máquinas a serem considerados e cada um deles atende a um perfil de produção diferente.
Esses são os cavalos de batalha da produção de molas de compressão em alto volume. Eles operam em velocidades muito altas e normalmente são configurados com 3 a 7 eixos. Se o seu negócio se concentra em molas de compressão padrão em grandes quantidades, uma máquina de bobina dedicada com alimentação automática de fio oferece o melhor custo por mola. As velocidades de produção em máquinas modernas podem exceder 150 bobinas por minuto, dependendo do tamanho da mola.
Uma máquina de conformação oferece mais versatilidade porque utiliza eixos controlados de forma independente para mover múltiplas ferramentas de conformação. Uma máquina formadora de 5 eixos pode alternar entre molas de compressão, torção e extensão sem necessidade de grandes reequipamentos. Destaca-se em médias tiragens e quando o mix de produtos é diversificado. A maior amplitude de movimento permite criar molas de passo variável, molas escalonadas e molas com configurações finais especiais.
 Máquina formadora de molas CNC versátil para formas complexas Com eixos controlados de forma independente, esta máquina formadora lida com diversos tipos de molas sem necessidade de re-ferramentas extensas. Sua flexibilidade se adapta a tiragens médias e passo variável ou configurações finais especiais. Ver Produto →
As máquinas sem came usam lâminas servoacionadas em vez de cames mecânicos. O tempo de configuração é substancialmente menor porque não há perfis físicos de came para fabricar ou ajustar. Para produção de pequenos lotes e trocas frequentes, as máquinas sem came economizam um tempo significativo. Eles são especialmente bons para formas complexas de fios e geometrias de molas que seriam difíceis de obter com cames convencionais.
Ao avaliar máquinas, considere primeiro o número de eixos. Cada eixo é um servo motor controlado de forma independente. Uma máquina de 3 eixos pode produzir molas de compressão básicas. Uma máquina de 5 eixos cobre a maioria dos tipos de molas padrão. Uma máquina de 10 eixos oferece flexibilidade máxima para dobras de arame complexas e geometrias muito complexas. Essas diferenças de capacidade são importantes quando seus clientes retornam com uma variedade maior de especificações de molas.
Antes de se comprometer com uma máquina, revise o registro de serviço do fabricante do equipamento original e a disponibilidade de peças sobressalentes. Uma máquina bem construída de fábrica com controle de qualidade consistente manterá sua configuração por mais tempo. Se você está procurando uma nova máquina de molas, não há melhor ponto de partida do que pesquisar as orientações detalhadas sobre como comprar uma boa máquina de mola antes de fechar um acordo.
Uma regra de seleção realista
Molas simples e de grande volume: máquina de enrolamento. Produtos mistos, tiragens médias: máquina formadora com 5 eixos ou mais. Pequenos lotes, grande variedade: máquina camless. Sua decisão deve ser orientada pelo perfil de pedidos que você espera daqui a um ano, e não apenas pelo trabalho que você tem hoje.
Falhas na qualidade da mola levam à rejeição de lotes, perda de tempo de produção e prejuízo no relacionamento com os clientes. Os problemas de qualidade mais comuns vêm de três fontes: variação de material, desalinhamento da máquina e tratamento térmico inconsistente.
Uma rotina focada de verificação de qualidade detecta isso precocemente. No mínimo, cada lote deve ser verificado quanto ao comprimento livre, diâmetro externo e taxa de elasticidade por amostragem. Ao executar uma aplicação crítica, considere a verificação de 100% do comprimento livre e da dimensão de tolerância.
Se você estiver enfrentando problemas de qualidade em sua operação de molas existente, muitos deles remontam à configuração da máquina e não à própria máquina. Compreendendo os mal-entendidos comuns no uso de máquinas de molas pode ajudá-lo a identificar e corrigir problemas que prejudicam silenciosamente o rendimento e a qualidade.
Princípio de condução: a consistência no fio, nas ferramentas e no tratamento térmico produz molas que atendem às especificações, corrida após corrida.
As molas helicoidais estão por toda parte. Compreender as demandas específicas de cada setor ajuda você a posicionar sua capacidade de produção com precisão.
O setor automotivo é de longe o maior consumidor de molas helicoidais. Um único veículo de passageiros pode conter entre 25 e 40 molas, incluindo molas de suspensão, molas de válvula, molas de embreagem e molas de liberação de freio. As molas de suspensão costumam usar fio de aço silício como 60Si2Mn porque oferece alta resistência e excelente resistência à fadiga. As tolerâncias são exigentes: as molas das válvulas podem exigir variação de carga inferior a 5% em um lote.
Os dispositivos médicos exigem a mais alta confiabilidade e limpeza. As molas usadas em instrumentos cirúrgicos, bombas de infusão e implantes ortopédicos geralmente são feitas de aço inoxidável 316L. Eles devem ter contaminação superficial zero e atender tolerâncias dimensionais muito pequenas. Uma mola usada em uma bomba de insulina portátil pode ter um diâmetro de fio de apenas 0,3 mm, exigindo uma máquina capaz de manusear com precisão fios finos.
As molas aeroespaciais operam sob condições extremas. Eles devem manter um desempenho consistente de -50°C a 150°C e suportar altas vibrações. Materiais como o aço inoxidável de endurecimento por precipitação 17-7PH são comuns. Cada mola usada em sistemas críticos de voo é geralmente testada quanto à carga em vários pontos em sua faixa de deflexão antes da montagem.
Em conectores e interruptores, molas de torção em miniatura são usadas para manter a pressão de contato. O bronze fosforoso é comum aqui porque oferece boa condutividade e resistência à corrosão. Estas molas são muito pequenas, muitas vezes com diâmetros de fio abaixo de 0,5 mm, e requerem máquinas com excelente capacidade de manuseio de fios finos.
 Máquina formadora de precisão de 3 eixos para molas em miniatura Projetada para manuseio de fios finos, esta máquina CNC garante a conformação precisa de pequenas molas de torção usadas em eletrônica. Oferece alta resolução axial e desempenho estável para tolerâncias restritas. Ver Produto →
Cada indústria tem sua própria certificação e requisitos de materiais. Antes de iniciar um novo setor, verifique se sua máquina pode trabalhar com os materiais necessários e atender à faixa de tolerância típica da indústria. Se você produz molas para a indústria eletrônica, uma máquina com alta resolução axial e baixo desvio térmico é obrigatória.
As máquinas de mola são equipamentos de precisão. A diferença entre uma máquina que funciona de forma confiável por dez anos e outra que precisa de reparos frequentes se resume à disciplina de manutenção. Aqui está um cronograma de manutenção prático que mantém sua linha de produção saudável.
Um pequeno problema detectado precocemente custa alguns minutos para ser corrigido. O mesmo problema não detectado pode levar a uma paralisação de vários dias e a um lote de molas rejeitado. Seu processo de manutenção deve ser sistemático e documentado. Em muitos casos, manter um registro simples do desgaste da ferramenta e dos ajustes da máquina revela padrões que preveem falhas antes que elas aconteçam.
Como a taxa de mola é calculada para uma mola de compressão helicoidal?
A taxa de mola k é calculada usando a fórmula k = G*d^4 / (8*D^3*n), onde G é o módulo de cisalhamento do material do fio, d é o diâmetro do fio, D é o diâmetro médio da bobina e n é o número de bobinas ativas. O módulo de cisalhamento para aço carbono para molas é de aproximadamente 79 GPa. Esta fórmula informa exatamente como a força e a deflexão se relacionam.
Qual é a diferença entre uma máquina de mola acionada por came e uma máquina de mola sem came?
Uma máquina acionada por came usa perfis de came cortados fisicamente para controlar o movimento da ferramenta, e alterar o design da mola significa fazer novos cames. Uma máquina sem came utiliza servomotores para controlar as ferramentas diretamente, o que permite alterações de parâmetros no software em vez de fabricar novos cames. As máquinas Camless são muito mais rápidas de configurar e são ideais para pequenos lotes ou trocas frequentes de produtos.
Uma máquina CNC de molas pode ajustar automaticamente o passo da mola durante a produção?
Sim. As máquinas CNC modernas podem controlar o passo em tempo real durante o processo de enrolamento. Os servo-eixos da máquina alteram programaticamente a velocidade de alimentação relativa para criar molas de passo variável. Os recursos de correção automática podem monitorar as dimensões da mola durante a execução e ajustar os parâmetros automaticamente para manter a tolerância desejada.
O que causa a falha da mola sob carregamento repetido?
A falha por fadiga é a causa mais comum. Resulta do início da trinca em um defeito superficial ou ponto de concentração de tensão e, em seguida, do crescimento gradual da trinca até a falha. Contribuintes comuns incluem arranhões superficiais causados pelo enrolamento, shot peening insuficiente e tensão excessivamente alta durante a operação. O projeto deve limitar a tensão de trabalho a uma proporção segura da resistência à tração final do material.
Como escolho o diâmetro do fio para uma mola helicoidal?
A seleção do diâmetro do fio depende da força necessária da mola, da tensão admissível e do espaço disponível. Como ponto de partida, a tensão de cisalhamento sob carga máxima deve permanecer abaixo de 50-60 por cento da resistência à tração máxima do material para aplicações estáticas e menos para carregamento cíclico. Tabelas de tamanho de fio padrão podem então ser usadas para escolher a bitola disponível mais próxima que atenda aos requisitos.
É necessário um forno de têmpera de molas para todas as molas helicoidais?
A maioria das molas enroladas a frio se beneficia de um tratamento térmico de baixa temperatura para aliviar as tensões residuais após a formação. Molas feitas de arame trefilado ou aço inoxidável podem ser usadas sem revenimento em aplicações de baixa tensão. No entanto, molas de alta resistência, especialmente aquelas utilizadas na indústria automotiva ou aeroespacial, geralmente requerem um processo de têmpera controlado para atingir as propriedades mecânicas exigidas e evitar falhas prematuras.
Quantos eixos eu preciso em uma máquina formadora de molas CNC?
Para molas de compressão básicas, 3 eixos são suficientes. Para os tipos de molas mais comuns, incluindo extensão e torção simples, 5 eixos oferecem liberdade suficiente. Ao produzir formas de arame complexas ou molas com passos variados, 10 eixos ou mais oferecem maior flexibilidade. A contagem de eixos está diretamente relacionada à complexidade das molas que você pode produzir sem alterar as ferramentas.
Produzir molas helicoidais de alta qualidade é um desafio de sistema. O fornecedor do material, a máquina, as ferramentas, o processo de tratamento térmico e os protocolos de inspeção precisam trabalhar juntos. A máquina não é o único fator, mas é o fator que lhe dá o maior controle sobre a geometria e a consistência da mola.
A máquina certa para o seu negócio depende do volume de produção, da gama de produtos e dos materiais que você pretende processar. Máquinas de bobinagem dedicadas se destacam em alto volume e geometria simples. As máquinas formadoras multieixos oferecem versatilidade para realizar uma ampla gama de trabalhos. As máquinas Camless minimizam o tempo de configuração para produção de alta mistura e baixo volume.
Seja qual for o caminho que você seguir, invista na rotina de manutenção. Um cronograma de verificação disciplinado, uma lubrificação consistente e uma substituição proativa de ferramentas compensam-se com a redução do tempo de inatividade e a melhoria da qualidade da mola. A indústria da primavera recompensa os fabricantes que se concentram na consistência, precisão e confiabilidade a longo prazo.
Se você estiver expandindo suas capacidades ou atualizando equipamentos existentes, primeiro crie uma imagem clara dos tipos e volumes de molas desejados. A máquina que ganha seu sustento é aquela que corresponde à sua realidade real de produção, não aquela com a lista de recursos mais longa.
TK-13200, TK-7230 TK-13200、 TK-7230 12 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhes
TK-13200, TK-7230 TK-13200、 TK-7230 12 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhes
TK12120 TK-12120 12 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhes
TK-6160 MÁQUINA DE LAMINAÇÃO DE MOLA CNC TK-6160 ...
Ver detalhes
TK-6120 MÁQUINA DE LAMINAÇÃO DE MOLA CNC TK-6120 ...
Ver detalhes
TK-5200 TK-5200 5 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhes
TK-5160 TK-5160 5 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhes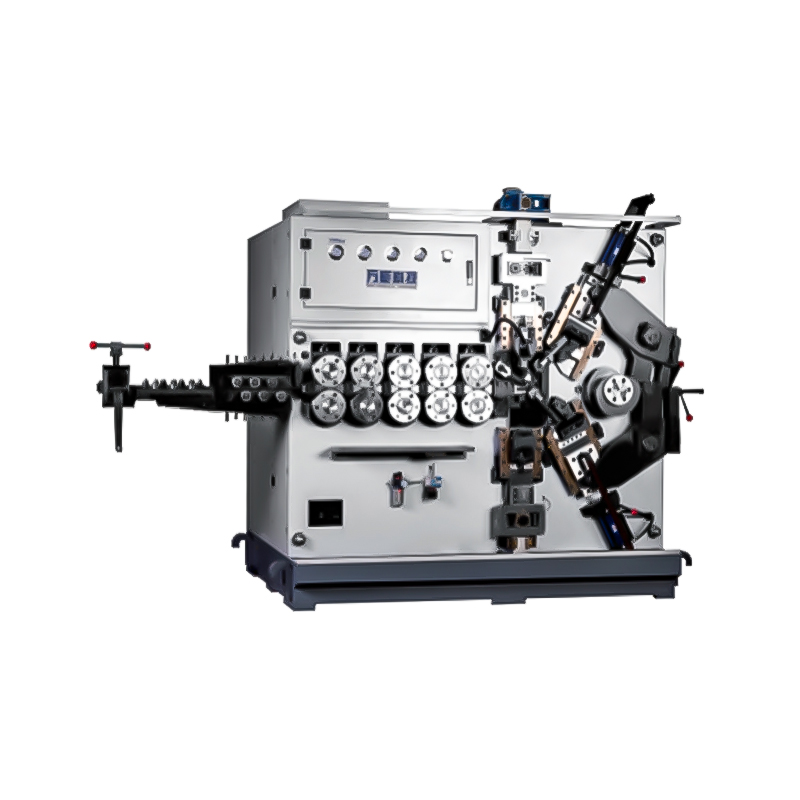
TK-5120 TK-5120 5 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhesQR Code Móvel