Idioma
Notícias
Página inicial / Notícias / Como dobrar um fio: métodos manuais, raios de dobra, springback e opções CNC

Dobrar um fio é uma deformação plástica controlada e só funciona quando você gerencia três variáveis ao mesmo tempo: suporte, raio de curvatura e retorno elástico. Apoie o fio em ambos os lados da dobra para que a deformação aconteça exatamente onde você deseja. Mantenha o raio interno acima do mínimo que o material pode tolerar. Em seguida, dobre uma quantidade medida para que o fio volte ao ângulo que você realmente precisa. Um fio de cobre recozido de 1 mm seguirá seus dedos. Uma haste de aço para mola de 5 mm temperada com óleo irá rachar na parte externa de uma dobra apertada, a menos que o raio, a têmpera e a direção da dobra sejam planejados antes que qualquer ferramenta a toque.
Este guia aborda a mecânica por trás de uma dobra, os valores de raio que importam, um método repetível de dobra manual, como os materiais de arame comuns se comportam e o ponto onde uma dobradeira manual deixa de ser prática e uma dobradeira CNC assume o controle. Cada número aqui é um ponto de partida para uma curva de teste, não um substituto para ela.
Quando um fio se dobra, a parte externa da curva se estica e a parte interna se comprime. A camada intermediária, chamada eixo neutro, mantém seu comprimento original. O número que decide se a dobra sobrevive é a deformação na superfície externa e é rápido de calcular:
Deformação superficial = d / (2R d) , onde d é o diâmetro do fio e R é o raio de curvatura interno.
Esses três resultados explicam a maioria das curvas rachadas em uma oficina: muito estiramento, em um raio muito pequeno, em um material que quase não tem mais ductilidade. Extraia a tensão de flexão permitida da folha de dados do fornecedor do fio e compare-a com o valor calculado antes de comprometer um lote. Cada dobra também endurece o fio naquele ponto, de modo que um fio que se dobra corretamente uma vez pode quebrar se você abri-lo e fechá-lo repetidamente no mesmo ponto.
O raio mínimo de curvatura é normalmente escrito como um múltiplo do diâmetro do fio, porque um fio de 1 mm e um fio de 6 mm feitos da mesma liga não compartilham o mesmo limite de raio absoluto. A tabela abaixo lista valores iniciais típicos usados na conformação de fios e fabricação de molas. Temperamentos mais duros aumentam o número; o pré-aquecimento ou recozimento o puxa para baixo.
| Material de fio | Raio interno mínimo | Nota prática |
|---|---|---|
| Cobre recozido, latão | 0,5d a 1d | Muito indulgente, baixo springback |
| Aço macio, recozido | 1d a 2d | Cuidado com a casca da laranja em caldo grosso |
| Inoxidável 304, 316 recozido | 1d a 2d | O trabalho endurece rapidamente, dobre uma vez |
| Bronze fosforoso, têmpera de primavera | 3d a 4d | Springback moderado, bordas limpas |
| Fio musical, aço para molas temperado com óleo | 4d a 6d | Alta resistência, alto retorno elástico |
Se um projeto precisar de um raio mais estreito do que a tabela permite, você terá três opções: mudar para uma têmpera mais suave, pré-aquecer a zona de dobra para reduzir o limite de escoamento ou alterar o diâmetro do fio e usar dois fios mais finos onde um fio grosso foi planejado.
Assim que a força de flexão é liberada, a parte elástica da deformação se recupera e a flexão se abre. Isto é um retorno elástico e não é um efeito pequeno. Na prática, a quantidade varia com a têmpera e com a relação entre o raio de curvatura e o diâmetro do fio.
O método confiável é dobrar uma peça de teste no ângulo alvo, medir o que você realmente obteve e calcular um fator de curvatura: fator de curvatura = ângulo alvo / ângulo alcançado. Em seguida, multiplique todos os ângulos do trabalho por esse fator. Se um alvo de 90 graus sair em 82 graus, o fator é 1,098, então você programa 99 graus para chegar a 90. Os programas de dobra CNC armazenam essa compensação como um valor de correção e a aplicam por dobra, e é por isso que uma máquina que compensa bem manterá um ângulo muito depois de um operador manual ter parado de verificar novamente cada peça.
A dobra à mão livre funciona para protótipos e reparos, mas não se repete. A sequência abaixo mantém uma peça dobrada à mão próxima ao desenho, e a mesma lógica é transferida diretamente para a programação da máquina.
Ferramentas manuais úteis para este trabalho incluem alicates de ponta redonda para diâmetros pequenos, alicates de ação paralela que mantêm as mandíbulas quadradas ao fio, um dobrador de chupão para varreduras em estilo de conduíte, um bloco de madeira e um martelo para curvas suaves sobre uma forma e uma prensa de mandril quando o fio de 4 mm a 8 mm precisa de mais alavancagem do que seu pulso pode oferecer.
A escolha do material altera a dobra muito mais do que a maioria das pessoas espera e é a primeira coisa a corrigir antes de discutir os raios ou as ferramentas.
A carga de flexão aumenta aproximadamente com o quadrado do diâmetro, de modo que o salto do fio de 2 mm para 4 mm não é o dobro do esforço, é mais próximo de quatro vezes. Essa relação única explica por que as ferramentas mudam tão abruptamente à medida que o fio fica mais grosso.
O outro fator limitante é a repetição. Dobrar a mão é adequado para dez peças; um trabalho que executa milhares de formas de arame idênticas precisa de uma máquina que reproduza a sequência de dobra sem julgamento do operador, porque o operador é a maior fonte de variação em qualquer processo manual.
Uma dobradeira de fio CNC substitui as mãos do operador por eixos acionados por servo. O fio é alimentado por um par de rolos que medem comprimento, girados por um fuso que define o plano da próxima dobra e formado por corrediças de ferramenta ou pinos de dobra que se movem para posições programadas. Como cada eixo é controlado por servo, a máquina pode aplicar uma correção de retorno elástico diferente a cada dobra do programa e pode repetir a mesma sequência em todos os turnos. O princípio básico de funcionamento destas máquinas, incluindo a forma como os eixos de avanço, rotação e dobra cooperam, é explicado neste guia sobre como funciona uma dobradeira .
Duas capacidades são mais importantes quando você passa da dobra manual para uma máquina. Primeiro, controle de comprimento: os rolos de alimentação mantêm o comprimento de corte em uma fração de milímetro, de modo que as distâncias entre dobras em uma peça multidobra permanecem consistentes. Em segundo lugar, controle de ângulo: os pinos de curvatura servo podem manter um ângulo de curvatura dentro de alguns décimos de grau, uma vez que o valor de retorno elástico é discado, o que é muito mais apertado do que uma verificação do transferidor na bancada.
 ZW-480 4 EIXOS CNC MÁQUINA DE DOBRA DE FIO DE MOLA ZW-480 4 EIXOS CNC MÁQUINA DE DOBRA DE FIO DE MOLA Ver Produto →
Uma máquina de quatro eixos deste tipo cobre a maioria das formas bidimensionais de arame e peças tridimensionais simples: alimentação, rotação e duas direções de dobra. Para lojas que produzem ganchos, clipes, puxadores, molduras e grades simples, essa configuração geralmente é suficiente.
A contagem do eixo direito é decidida pela geometria da peça, não pelo tamanho do orçamento. Uma maneira útil de planejá-lo é contar quantos movimentos independentes o fio necessita.
 TK-5120 5 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA TK-5120 5 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA Ver Produto →
Um dobrador de cinco eixos é o avanço usual quando uma forma de arame tem dobras que giram fora do plano, como um clipe de retenção com uma perna deslocada ou uma moldura com um canto dobrado. Os fornecedores automotivos e de mobilidade geralmente especificam essa classe de máquina porque as estruturas dos assentos, as hastes de ligação e as extremidades dos cabos combinam vários planos de curvatura em uma peça; os requisitos para esse setor estão resumidos no aplicações de formação de fios automotivos e de mobilidade visão geral.
A maioria dos defeitos de dobra rastreados até um lote são definidos no início da execução, não no meio. Percorra esta lista antes que a primeira parte boa seja aprovada.
 RACK DE ALIMENTAÇÃO DE ARAME SLB-2800 Informações Adicionais Ver Produto →
O hardware de fornecimento de fio faz parte do processo de dobra, não é um acessório. Um rack de alimentação motorizado ou de funcionamento livre com tensão controlada elimina uma grande parte da variação de comprimento que aparece como peças rejeitadas três horas após o início do turno.
Quando uma curva dá errado, o sintoma geralmente aponta para uma dentre um pequeno número de causas. A tabela abaixo relaciona os defeitos comuns com a correção que os resolve mais rapidamente.
| Defeito | Causa provável | Primeira correção |
|---|---|---|
| Rachadura ou divisão na parte externa da curva | Raio abaixo do mínimo do material ou fio já endurecido | Aumente o raio ou mude para um temperamento mais suave |
| Desvios de ângulo ao longo da corrida | Valor de retorno elástico muito baixo, alteração da tensão do fio, desgaste da ferramenta | Teste novamente o retorno elástico, estabilize a tensão do carretel |
| Dobre as torções fora do plano | Eixo de rotação desalinhado, suporte insuficiente perto da curva | Recalibre a rotação, adicione uma guia próxima à ferramenta |
| Seção achatada ou oval na curva | Raio do pino muito pequeno, pressão de fixação muito alta | Combine o pino com 2R, reduza a força de fixação |
| Comprimento final curto ou longo | Tolerância de dobra ignorada, deslizamento de alimentação | Adicione tolerância de dobra ao comprimento plano, verifique a aderência do rolo |
Uma curva que parece certa não é uma curva que mede corretamente. Três cheques pegam quase tudo.
A frequência de amostragem deve seguir o processo e não o calendário. Uma operação estável com um valor de retorno elástico estabelecido pode ser verificada a cada quinquagésimo trecho; um percurso que acabou de ser configurado ou que usa um novo lote de fios merece uma verificação do primeiro artigo e uma verificação a cada troca de ferramenta.
Prenda o fio em uma morsa com garras macias ou segure-o contra um pino fixo e puxe a extremidade livre em torno de uma forma redonda. O diâmetro da forma deve ser próximo ao dobro do raio interno desejado, porque o fio irá saltar para trás e abrir ligeiramente. Marque primeiro a linha de dobra a partir de um ponto de referência para que a peça permaneça dimensionalmente consistente.
Depende do material e da têmpera, e normalmente é cotado como um múltiplo do diâmetro do fio. O cobre recozido pode aceitar meio diâmetro; fio musical e aço para mola temperado a óleo normalmente precisam de quatro a seis diâmetros. Sempre confirme com a folha de dados do fornecedor do fio para o lote específico.
Meça em vez de adivinhar. Dobre uma peça de teste, registre o ângulo obtido e divida o ângulo alvo por esse valor. A recuperação típica vai de um a três graus em cobre recozido e até quinze graus em aço duro para molas, portanto o multiplicador é mais importante em fios de alta resistência.
Sim, dentro dos limites. Classes na faixa de 0,5 mm a 2 mm dobram-se com um bom alicate e um gabarito se o raio for generoso. Acima disso, a força e o retorno elástico tornam-se difíceis de controlar e o risco de fissuras na parte externa da curva aumenta acentuadamente.
A superfície externa excedeu a tensão que o material pode suportar. Três razões comuns: o raio interno é menor do que o material permite, o fio já foi endurecido por uma operação anterior ou o revenido é muito duro para a aplicação. O cálculo da deformação superficial com d / (2R d) mostra rapidamente até que ponto o projeto ultrapassou o limite.
Somente quando o raio requerido for menor do que o material permite em seu temperamento atual, ou quando o fio for grosso o suficiente para que a formação de cargas se torne impraticável. O aquecimento local reduz o limite de escoamento na zona de curvatura, mas também altera as propriedades dessa zona, portanto as peças que suportam carga devem ser avaliadas posteriormente, em vez de consideradas como boas.
A dobra produz ângulos e formas discretas em um fio que é alimentado pela máquina. O enrolamento produz uma hélice contínua, onde o fio é enrolado em torno de um passo e diâmetro que geralmente precisa de uma etapa seguinte de alívio de tensão. Muitas máquinas lidam com ambos, mas as ferramentas, a estratégia de controle e o foco na tolerância são diferentes.
Corte após a dobra final, deixe comprimento reto suficiente para que a ferramenta de corte agarre sem puxar a peça e defina a correção de retorno elástico na última dobra separadamente das anteriores. A dobra final geralmente precisa de maior compensação porque a peça não fica mais restringida pelo restante do formato do fio.
Dobrar bem o fio se resume a quatro decisões tomadas em ordem: material e têmpera, raio interno medido em relação à fórmula de deformação, um valor de sobrecurvatura retirado de uma peça de teste real e um processo que corresponda à quantidade. Dez peças cabem em uma bancada com um gabarito. Dez mil peças com três planos de dobra pertencem a uma dobradeira servoacionada com alimentação de arame controlada e correções de retorno elástico armazenadas.
Execute a curva de teste primeiro. Meça o ângulo, o raio e o comprimento final. Esses três números informam se o trabalho permanece manual ou passa para uma máquina e fornecem os valores iniciais para qualquer rota que você escolher.
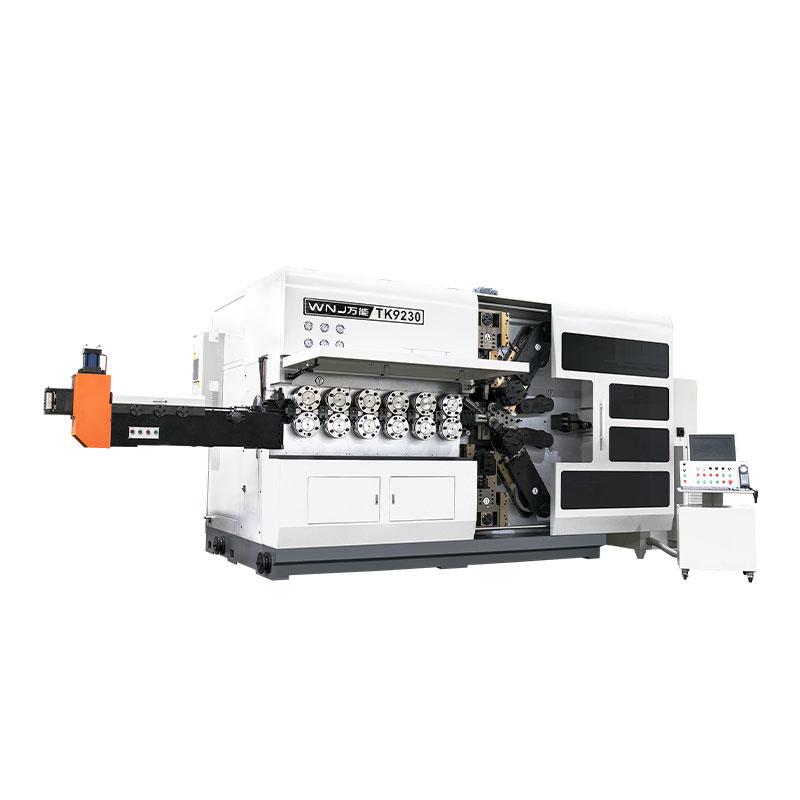
TK-13200, TK-7230 TK-13200、 TK-7230 12 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhes
TK-13200, TK-7230 TK-13200、 TK-7230 12 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhes
TK12120 TK-12120 12 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhes
TK-6160 MÁQUINA DE LAMINAÇÃO DE MOLA CNC TK-6160 ...
Ver detalhes
TK-6120 MÁQUINA DE LAMINAÇÃO DE MOLA CNC TK-6120 ...
Ver detalhes
TK-5200 TK-5200 5 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhes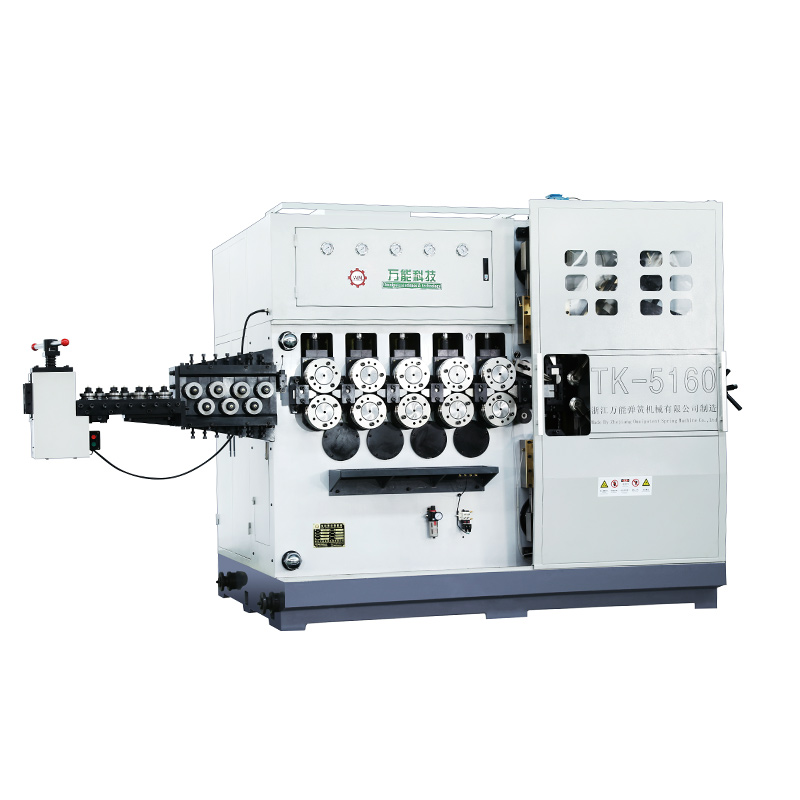
TK-5160 TK-5160 5 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhes
TK-5120 TK-5120 5 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhesQR Code Móvel