Idioma
Notícias
Página inicial / Notícias / Guia de mola torcional: design, materiais, ângulos das pernas e produção CNC

Uma equipe de compras encaminha um desenho com três números: fio musical de 2,0 mm, oito bobinas de corpo e ângulo de perna livre de 90 graus. O torque na deflexão total deve ficar entre 0,40 e 0,44 Nm, e a peça deve sobreviver a 250.000 ciclos de abertura e fechamento dentro de um conjunto de trava da sede. As primeiras amostras passam em todas as verificações. Quatro meses depois, os resultados de campo mostram pernas quebrando em aproximadamente 40.000 ciclos, e cada fratura fica no mesmo lugar: a curva onde a perna sai do corpo da bobina. A química do fio estava correta. O diâmetro da bobina estava correto. A falha foi decidida por um raio de curvatura que ninguém havia medido.
A resposta direta: uma mola de torção vive ou morre de acordo com quatro variáveis – resistência à tração do fio e condição da superfície, o raio de curvatura interno onde cada perna sai do corpo, a tensão de flexão na fibra interna dessa curvatura e o alívio de tensão aplicado após o enrolamento. Altere qualquer um deles e a curva de torque, o ângulo livre e a vida em fadiga se moverão juntos.
Este guia aborda o que essas quatro variáveis significam no chão de fábrica, os números que vale a pena escrever em uma especificação, como as modernas máquinas CNC de molas mantêm os ângulos das pernas repetidamente e os padrões de falha que informam qual parâmetro foi alterado. Ele foi escrito para as pessoas que precisam assinar uma inspeção de primeiro artigo e defender essa decisão dois anos depois.
Uma mola de torção armazena energia ao ser torcida, não comprimida. As bobinas do corpo atuam como uma bobina de fio na flexão e não na torção, as duas pernas transmitem a carga e o ângulo entre as pernas em repouso é o ângulo livre. Quando um mecanismo gira uma perna em relação à outra, a mola resiste e o torque de resistência aumenta aproximadamente em proporção ao ângulo de deflexão até que o material ceda.
A taxa - torque por grau - aumenta com a quarta potência do diâmetro do fio e cai linearmente com o número de bobinas ativas e o diâmetro médio da bobina. Essa relação de quarta potência é a razão pela qual uma mudança de 5% no diâmetro do fio pode alterar o torque em mais de 20% e porque os certificados de diâmetro do fio são mais importantes para molas de torção do que para muitos outros tipos de molas. O módulo de elasticidade do fio também entra diretamente: o aço carbono funciona a cerca de 207 GPa, enquanto o aço inoxidável 302 fica perto de 193 GPa, portanto, uma troca direta de material sem um recálculo da taxa perderá a janela de torque.
A tensão de flexão na junção perna-corpo é calculada a partir do momento aplicado e da seção do fio, e então multiplicada por um fator de correção que aumenta à medida que a flexão fica mais apertada. Em linguagem simples: quanto mais nítido for o canto onde a perna sai da bobina, maior será o pico de tensão e mais cedo uma trinca por fadiga começará no interior desse canto. As orientações de projeto geralmente exigem um raio de curvatura interno de pelo menos metade do diâmetro do fio, e as peças críticas à fadiga geralmente usam um diâmetro de fio completo. Marcas de ferramentas, arranhões na matriz e queimaduras de retificação no mesmo canto também atuam como iniciadores de trincas, e é por isso que a condição da superfície pertence à especificação ao lado do tipo do material.
Uma mola helicoidal pode ser enrolada no sentido horário ou anti-horário. Uma mola de torção deve ser desviada na direção que aperta as bobinas, pois o aperto reduz o diâmetro interno e mantém a mola assentada em seu eixo ou mandril. Carregue-o para o outro lado e o corpo se abre, o diâmetro interno aumenta e a mola pode sair do eixo ou ficar presa em um alojamento. Esse único detalhe causa uma parcela surpreendente de rejeições na linha de montagem e geralmente só é detectado quando o desenho mostra a seta de carregamento e a mão do vento juntas.
A tabela abaixo reúne faixas que lojas experientes de primavera tratam como território de trabalho, em vez de limites rígidos. Valores fora dessas faixas não estão automaticamente errados, mas merecem uma conversa sobre ferramentas, custo de inspeção e margem de fadiga antes da liberação do desenho. Para um tratamento mais completo das equações por trás do torque e da tensão, este equações de projeto de mola de torção e guia de materiais percorre a sequência de cálculo passo a passo.
| Parâmetro | Faixa de trabalho típica | Por que é importante |
|---|---|---|
| Diâmetro do fio | 0,2 mm a 6 mm | Acima de 6 mm, o enrolamento a frio e a flexão das pernas necessitam de maior força da máquina e suporte cuidadoso da ferramenta |
| Índice da mola (diâmetro médio dividido pelo diâmetro do fio) | 4 a 16 | Abaixo de 4 o fio está sobrecarregado na dobra; acima de 16 a bobina é instável e emaranha-se facilmente |
| Raio de curvatura interno na perna | 0,5 a 1,0 vezes o diâmetro do fio | Define o fator de correção de tensão e, portanto, a vida útil à fadiga de toda a peça |
| Bobinas corporais ativas | 2 a 20 | Menos bobinas aumentam drasticamente a taxa e concentram o estresse |
| Tolerância de ângulo livre | mais ou menos 3 a 8 graus | Bandas mais apertadas precisam de verificações de ângulo durante o processo e alívio de tensão controlado |
| Torque na deflexão nominal | mais ou menos 10 por cento é comum | Impulsionado pelo diâmetro do fio, módulo e contagem de bobinas juntos |
| Alívio do estresse após enrolamento | Cerca de 200 a 300 graus Celsius para carbono enrolado a frio e fio inoxidável | Alivia a tensão de formação sem amolecer o fio abaixo da carga projetada |
Duas dessas linhas interagem mais fortemente que as demais. O índice e o raio de curvatura juntos determinam se o canto da perna é uma transição suave ou um aumento de tensão, e nenhum tratamento térmico pode resgatar uma geometria que já está sobrecarregada. Quando um cliente solicita uma tolerância de ângulo livre mais restrita, a resposta prática geralmente é um melhor controle de ângulo na máquina, além de um ciclo de têmpera estável, e não uma bancada de inspeção mais longa.
A escolha do material define o teto de resistência à tração, o comportamento à fadiga e a quantidade de proteção contra corrosão que a peça acabada necessita. As classes abaixo cobrem a esmagadora maioria das molas de torção produzidas em equipamentos de enrolamento a frio.
| Classe de fio | Faixa de diâmetro típica | Melhor ajuste |
|---|---|---|
| Fio musical, ASTM A228 | 0,1 mm a 3 mm | Maior resistência à tração e melhor resistência à fadiga em molas pequenas; precisa de chapeamento ou revestimento se houver umidade |
| MB temperado com óleo, ASTM A229 | 0,5 mm a 10 mm | Tamanhos de fio maiores onde o fio de música não é estocado; boa escolha de uso geral |
| Trefilado, ASTM A227 | 0,5 mm a 12 mm | Peças leves e de baixo ciclo onde o custo domina e o estresse permanece baixo |
| Cromo-silício, ASTM A401 | 1 mm a 16 mm | Peças automotivas e industriais de alto estresse e alto ciclo; responde bem ao revenido após a formação |
| Inox 302 e 304, ASTM A313 | 0,1 mm a 12 mm | Exposição à corrosão, contato com alimentos e médicos, serviço em temperatura amena |
| 17-7PH inoxidável | 0,3 mm a 6 mm | Resistência à corrosão além de alta resistência, muitas vezes em trabalhos aeroespaciais e de instrumentos |
| Bronze fosforoso e cobre berílio | 0,1 mm a 5 mm | Condutividade elétrica e requisitos não magnéticos; módulo em torno da metade do aço |
Três notas práticas que poupam retrabalho. Primeiro, uma substituição de material que mantém o mesmo diâmetro do fio não manterá o mesmo torque, porque o módulo de elasticidade e a tensão admissível mudam. Em segundo lugar, os tipos de aço inoxidável geralmente apresentam menor tensão de flexão admissível do que o fio musical do mesmo diâmetro, portanto, uma atualização de corrosão às vezes força um aumento de diâmetro. Terceiro, solicite o certificado de tração com cada lote de fio; uma mola de torção no nível da bobina girando perto do seu limite de tensão mostrará uma mudança de torque assim que um lote mais macio chegar à máquina.
Em uma máquina de mola CNC, uma mola de torção é produzida em uma sequência curta: o fio é puxado através de rolos de alimentação em um comprimento controlado, enrolado em torno de um mandril que define o diâmetro interno, espaçado por uma ferramenta de passo se o corpo precisar de folgas, e então as pernas são formadas, posicionadas e cortadas. Cada uma dessas etapas deixa uma impressão digital no ângulo final.
Springback é a parte honesta do processo. O fio de aço não fica onde a ferramenta o empurra, e a quantidade que ele salta depende do diâmetro do fio, da resistência à tração e de quanto a perna foi dobrada. A maioria das oficinas dobra experimentalmente a perna em cerca de 3 a 8 por cento e depois trava a posição corrigida da ferramenta no programa. Em uma máquina sem came, essa correção é um número digitado no programa; em uma máquina acionada por came, é um ajuste mecânico. A diferença aparece diretamente no tempo de troca quando uma família de peças compartilha uma máquina.
Uma máquina de três eixos lida com uma única perna reta de cada lado, que cobre uma grande parte das molas de trava, clipe e dobradiça. As máquinas de cinco eixos adicionam posicionamento independente das pernas para que as pernas possam ficar em diferentes comprimentos ou alturas, que é o que as molas de torção dupla e as pernas deslocadas exigem. As máquinas sem came de dez e doze eixos formam múltiplas dobras, ganchos e até mesmo um segundo recurso de mola em um único ciclo, eliminando operações secundárias que, de outra forma, precisariam de uma estação de dobra separada e outro acessório.
 CNC-625D 3 EIXOS CNC MÁQUINA FORMADORA DE MOLA Informações Adicionais Ver Produto →
Equipamentos desta classe, como a máquina formadora de mola CNC de três eixos CNC625D, são construídos exatamente em torno deste trabalho: formar o corpo, dobrar ambas as pernas em ângulo e cortar no comprimento certo em um ciclo ininterrupto. O ganho não é apenas velocidade. Manusear uma mola duas vezes significa duas chances de adicionar um arranhão no raio de curvatura, e um arranhão no raio de curvatura é onde começam as trincas por fadiga.
Um ângulo livre não significa nada, a menos que o método de medição seja fixo. A convenção usual é medir o ângulo incluído entre as duas pernas quando ambas são seguradas sobre pinos de diâmetro especificado a uma distância especificada da bobina. Altere o diâmetro do pino e o ângulo relatado será alterado em vários graus. Quando um desenho simplesmente indica 90 graus sem definição de pino, espere divergências entre a folha de inspeção do fabricante da mola e a inspeção recebida do cliente, mesmo quando ambas as peças forem idênticas.
O enrolamento e a flexão das pernas deixam tensões residuais presas no fio. Deixados sozinhos, eles encurtam a vida em fadiga e fazem com que o ângulo livre se desloque durante os primeiros milhares de ciclos. Um ciclo térmico controlado relaxa essas tensões e a janela de temperatura é mais estreita do que a maioria das pessoas supõe. Deixe esfriar demais e o estresse residual permanece; deixe-o muito quente e o fio perderá a resistência à tração; portanto, cada mola desse lote mede pouco torque.
Os fornecedores de fios publicam cronogramas recomendados de alívio de tensão por grau. As molas de carbono enroladas a frio e de aço inoxidável são geralmente tratadas na região de 200 a 300 graus Celsius por um tempo de imersão definido, enquanto as peças de cromo-silício formadas em condições mais duras podem ser temperadas em temperaturas mais altas para desenvolver sua resistência de trabalho. O cronograma importa menos do que a repetibilidade: um forno com circulação de ar uniforme e ciclo registrado produz o mesmo ângulo e torque na segunda e na sexta-feira.
 Forno de têmpera de mola WNJ420 (série inoxidável) FORNO DE TEMPERATURA DE MOLA WNJ Série Inoxidável Ver Produto →
Equipamentos de têmpera específicos, como o forno de têmpera de mola da série de pintura WNJ, são projetados em torno desse requisito de repetibilidade - uma temperatura de câmara definida, um tempo de permanência controlado e fluxo de ar consistente em toda a carga. Para molas helicoidais longas ou pesadas, um forno de têmpera móvel permite que as peças sejam tratadas onde são manuseadas, em vez de movê-las pela planta, o que reduz o risco de distorção e o tempo de ciclo.
Uma mola de torção é fácil de inspecionar mal. Medir o torque em um ponto informa a taxa apenas em combinação com um segundo ponto; medir o ângulo livre sem uma definição de pino não diz quase nada; e inspecionar o raio da perna com um compasso de calibre não diz nada, a menos que o caminho do compasso de calibre siga a curva. O plano abaixo é uma pequena lista que aborda problemas reais.
Faça o ciclo da amostra de fadiga exatamente como o aplicativo faz, incluindo se a mola está carregada na direção do enrolamento e se ela retorna ao seu ângulo livre entre os ciclos. Uma mola que é mantida com uma pré-carga e oscila em um pequeno ângulo se comporta de maneira muito diferente daquela que é totalmente liberada a cada golpe, e o segundo caso é onde a maioria das rachaduras aparece.
As molas de torção aparecem em qualquer lugar em que um mecanismo precise de uma força de retorno em torno de um pivô. Nos interiores automotivos eles seguram alças, travas, porta-copos e mecanismos de assento; em aplicações de molas automotivas e de mobilidade a mesma família de peças também lida com o retorno do pedal, auxiliares do tensor da correia e pequenos elementos de suspensão onde a contagem de ciclos chega a milhões. A engenharia elétrica os utiliza para braços de comutação e contatos de relé, onde a condutividade e o comportamento não magnético às vezes levam o projeto para ligas de bronze.
Os dispositivos médicos usam pequenas molas de torção em grampeadores cirúrgicos, pinças e cabos de instrumentos, onde a prioridade é a força consistente em vez da força máxima - um cirurgião sente uma mudança de torque de 10% no cabo. O hardware aeroespacial e militar vai na direção oposta, exigindo capacidade de alto estresse em cromo-silício ou 17-7PH com rastreabilidade rígida. Máquinas agrícolas e de construção utilizam diâmetros de fio maiores em ambientes empoeirados e úmidos, onde a mola costuma ser a peça menos dispendiosa na montagem e a menos protegida. Os equipamentos de telecomunicações usam pequenas molas de torção no conector e no hardware de fibra óptica, onde alguns graus de erro de ângulo podem alterar a pressão de contato.
O traço comum a tudo isso é que a mola raramente é o item de maior custo, mas frequentemente é a parte que determina se uma reclamação de garantia ocorrerá. Esse é o argumento para especificar a geometria e o tratamento térmico adequadamente na fase de desenho, em vez de aceitar o que quer que a primeira configuração de ferramenta produza.
As falhas de campo deixam uma assinatura. Ler essa assinatura corretamente geralmente economiza mais tempo do que executar novamente um cálculo completo do projeto.
O raio de curvatura é muito estreito para o diâmetro do fio, a perna está sendo dobrada uma segunda vez durante a montagem ou o canto apresenta uma marca de ferramenta. Amplie o raio em direção a um diâmetro de arame, mova a operação de conformação para um início do ciclo da máquina e inspecione a ferramenta que cria a dobra.
Alívio de tensão insuficiente ou tempo de imersão que foi reduzido para aumentar o rendimento. Restaure o cronograma publicado para a classe do fio e verifique o torque nas peças retiradas do meio da carga do forno.
A mola é carregada contra a direção do enrolamento, de modo que a deflexão expande o corpo em vez de apertá-lo. Inverta a direção do vento ou inverta a direção do carregamento, o que for mais barato na montagem.
As pernas estão sendo forçadas além do ângulo livre para se ajustarem, o que significa que o conjunto leva a mola além de sua deflexão nominal. Aumente o ângulo livre para que a posição de instalação fique dentro da faixa de trabalho ou reduza a tolerância do comprimento da perna para que a perna não precise ser flexionada para entrar em sua ranhura.
A cobertura do revestimento é mais fina exatamente onde a curvatura estica a superfície. Especifique uma espessura de revestimento que o processo pode realmente atingir em uma superfície curva ou mude para um tipo de aço inoxidável e aceite o módulo e a mudança de tensão permitida.
A escolha da máquina segue a família das peças e não o volume máximo. Uma loja que opera uma linha restrita de molas de torção simples em alto volume obtém o melhor retorno de uma bobinadeira compacta com ferramentas de troca rápida. Uma loja que cota pedidos mistos – quarenta molas de torção diferentes por mês, cada pedido entre 500 e 20.000 peças – precisa mais de flexibilidade de conformação e programação rápida do que de velocidade de ciclo bruto.
| Tipo de máquina | Capacidade de forma | Mais adequado para |
|---|---|---|
| Bobinadora CNC de três eixos | Corpo redondo, pernas retas, curvatura única de cada lado | Molas de trava, clipe e dobradiça de alto volume com geometria estável |
| Máquina formadora de cinco eixos | Ângulos de perna independentes, pernas deslocadas, corpos de torção dupla | Famílias mistas onde a geometria das pernas varia entre os pedidos |
| Máquina sem came de dez a doze eixos | Múltiplas curvas, ganchos, pernas tridimensionais complexas | Lotes pequenos e médios que necessitam de troca rápida de programa |
| Máquina dobradeira de fio CNC | Formas de arame bidimensionais e tridimensionais com pernas abertas ou longas | Peças de torção de perna longa e formas de arame que não são bobinas verdadeiras |
A arquitetura Camless merece uma menção específica por mudar a economia de pequenos lotes. Com uma máquina de came, um novo ângulo de perna geralmente significa novas ferramentas e uma configuração mecânica; com uma máquina sem câmera, geralmente significa carregar um programa. Para uma fábrica que opera centenas de variantes de molas de torção, essa diferença determina se um pedido de 2.000 peças é lucrativo.
 CNC-1225 12 EIXOS CNC MÁQUINA SEM CAMLES DE MOLA CNC-1225 12 EIXOS CNC MÁQUINA SEM CAMLES DE MOLA Ver Produto →
Uma plataforma sem came de doze eixos, como a máquina sem came com mola CNC CNC1225/1235/1250, é voltada diretamente para essa realidade de lote misto: os servo-eixos são atribuídos à alimentação, enrolamento, formação de pernas e corte, e a mudança de uma mola de torção para a próxima é uma questão de programa e posição da ferramenta, em vez de uma reconstrução completa. A recompensa prática é que uma loja pode aceitar um pedido de 1.000 peças sem perder a tarde com a configuração.
Uma barra de torção é um pedaço reto de metal torcido em torno de seu próprio eixo e armazena energia por meio de tensão de cisalhamento. Uma mola de torção é uma bobina com duas pernas, e as bobinas de seu corpo trabalham principalmente na flexão enquanto as pernas transmitem o momento. A confusão é comum porque os termos parecem semelhantes, mas os cálculos do projeto, as ferramentas e os modos de falha são totalmente diferentes.
O torque é aproximadamente linear com o ângulo de deflexão até o ponto onde o fio começa a ceder. A taxa depende do módulo de elasticidade do fio, da quarta potência do diâmetro do fio, do número de bobinas de corpo ativo e do diâmetro médio da bobina. Por causa desse termo de quarta potência, uma medição precisa do diâmetro do fio é mais valiosa do que uma medição mais precisa do ângulo quando você está buscando um desvio de torque.
Apenas uma direção é recomendada. Carregar na direção do enrolamento aperta as bobinas e encolhe o diâmetro interno, mantendo a mola assentada em seu eixo. Carregar na direção contrária ao enrolamento abre as bobinas, aumenta o diâmetro interno e faz com que a mola escorregue, emperre ou prenda em seu alojamento. Marque a direção de carregamento no desenho e na embalagem.
A curvatura é onde a maior tensão de flexão encontra o menor raio. As causas comuns são um raio de curvatura menor que metade do diâmetro do fio, uma marca de ferramenta atuando como um iniciador de trinca, uma etapa de montagem que flexiona a perna além do ângulo projetado e um ciclo de alívio de tensão que foi encurtado para aumentar a produção. A verificação desses quatro itens em ordem resolve a maioria das falhas de dobramento.
Para uma mola enrolada a frio medida sobre pinos definidos, mais ou menos 5 graus é uma meta de produção confortável e mais ou menos 3 graus são alcançáveis com verificações durante o processo e um ciclo de têmpera estável. Exigir mais de 3 graus geralmente aumenta o custo mais rapidamente do que aumenta o rendimento da montagem, porque a montagem em si geralmente tem mais variação angular do que a mola.
Molas pequenas muitas vezes podem funcionar sem suporte se o corpo for curto e a deflexão modesta. Corpos mais longos e diâmetros de fio maiores tendem a entortar ou distorcer lateralmente sob carga, portanto, um eixo ou luva dentro da bobina é uma prática normal. Deixe uma folga entre o diâmetro interno da bobina e o eixo de uma pequena porcentagem do diâmetro do fio para evitar emperramento à medida que a bobina aperta.
Os mecanismos do consumidor são normalmente especificados entre 50.000 e 300.000 ciclos, os componentes internos automotivos frequentemente atingem 500.000 a 2 milhões e as peças relacionadas à segurança aumentam ainda mais. O número que importa não é a meta em si, mas o nível de estresse em que você a reivindica. Uma mola funcionando perto da tensão de flexão admissível para seu material não atingirá um milhão de ciclos, independentemente de quão bem ela seja feita.
Sim, com as ferramentas e a configuração de eixo corretas. As molas de compressão precisam de controle de inclinação e extremidades fechadas; as molas de torção precisam de formação de pernas e controle de ângulo. Máquinas com mais servo-eixos e programação aberta realizam a troca facilmente, enquanto bobinadeiras muito simples são geralmente dedicadas a uma família. Se sua carteira de pedidos combina tipos de molas, priorize a flexibilidade de programação e o acesso à estação de ferramentas em vez da velocidade máxima de enrolamento.
A maioria das disputas sobre molas de torção remontam a um desenho incompleto, e não a um defeito de fabricação. Inclua a classe do fio com sua referência padrão, o diâmetro do fio com tolerância, o diâmetro interno do corpo e a contagem da bobina, o ângulo livre com o diâmetro do pino e a distância do pino usada para medi-lo, os comprimentos das pernas e o raio de curvatura interno em cada perna, o valor do torque com seu ângulo de deflexão e direção de rotação, o alívio de tensão ou acabamento necessário e a meta de ciclo de vida com a condição de carga que o define.
Com esses itens definidos, um fabricante de molas pode selecionar o fio correto, definir os eixos da máquina corretamente na primeira tentativa, aplicar o ciclo térmico correto e inspecionar a mesma geometria que o projetista tinha em mente. Sem eles, o primeiro artigo torna-se uma experiência e o segundo artigo torna-se uma discussão de garantia. As molas de torção são peças simples com variáveis que interagem nitidamente, e os poucos minutos gastos especificando os detalhes na fase de desenho são o seguro mais barato disponível em todo o projeto.
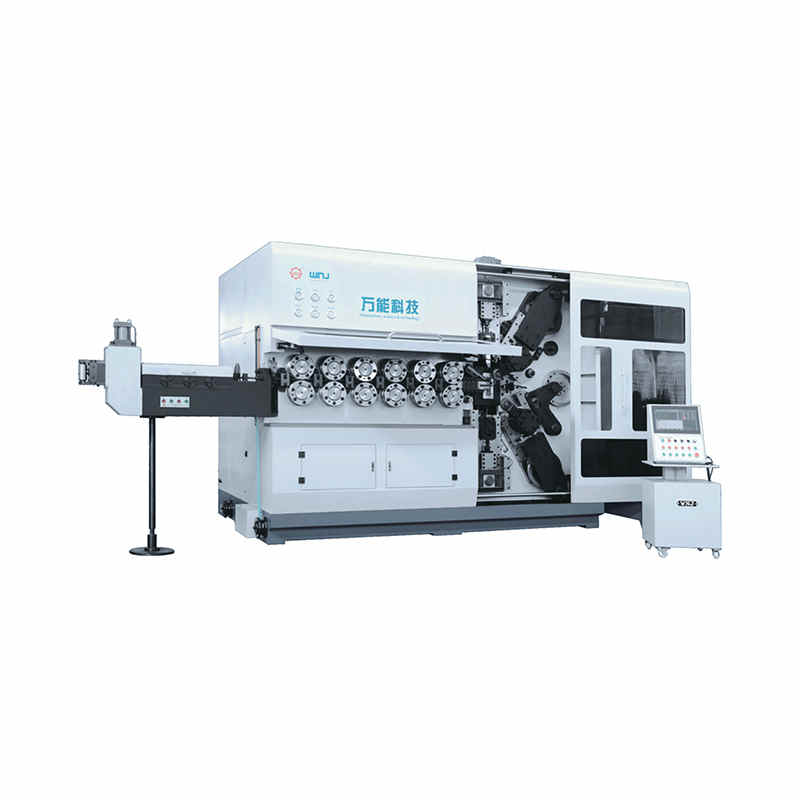
TK-13200, TK-7230 TK-13200、 TK-7230 12 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhes
TK-13200, TK-7230 TK-13200、 TK-7230 12 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhes
TK12120 TK-12120 12 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhes
TK-6160 MÁQUINA DE LAMINAÇÃO DE MOLA CNC TK-6160 ...
Ver detalhes
TK-6120 MÁQUINA DE LAMINAÇÃO DE MOLA CNC TK-6120 ...
Ver detalhes
TK-5200 TK-5200 5 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhes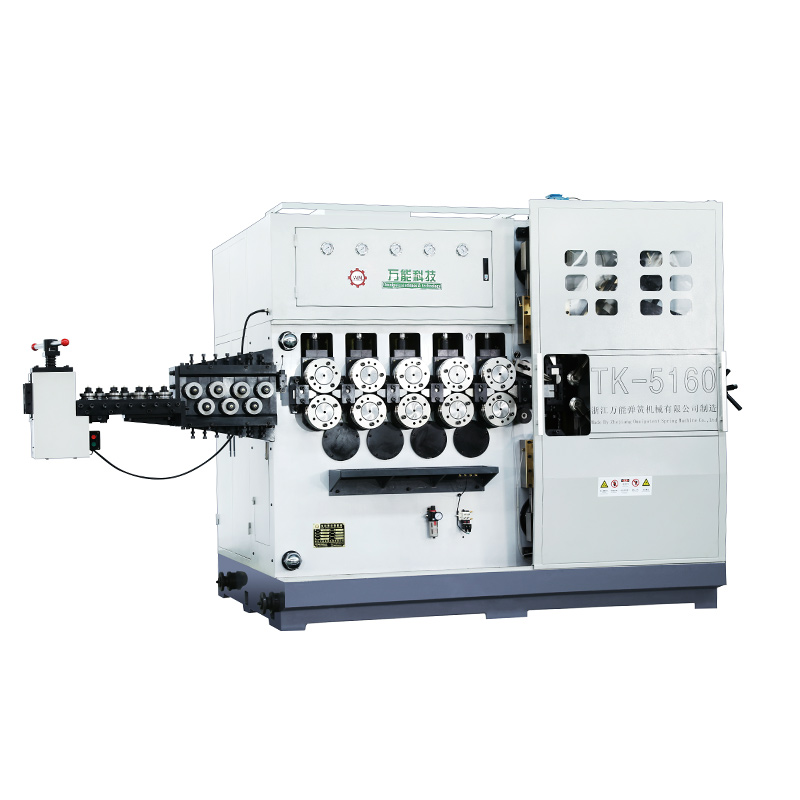
TK-5160 TK-5160 5 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhes
TK-5120 TK-5120 5 EIXOS CNC MÁQUINA DE ENROLAMENTO DE MOLA ...
Ver detalhesQR Code Móvel